


PCB焊接端子孔径和焊盘怎么设计:爬锡、拉力和温升窗口
面向大电流 PCB 焊接端子的孔径、焊盘尺寸和焊接窗口设计指南,覆盖通孔间隙、爬锡高度、拉力验证、温升风险和量产检查。
查阅宏川精密五金现有技术指南、产品资料与公司动态,了解 PCB 汇流条、焊接端子和贴片螺母的选型关注点,并关联产品目录确认型号。
面向大电流 PCB 焊接端子的孔径、焊盘尺寸和焊接窗口设计指南,覆盖通孔间隙、爬锡高度、拉力验证、温升风险和量产检查。

贴片铜汇流条编带包装要求指南:围绕载带口袋、吸嘴抓取面、编带方向、共面度、极性防呆和 SMT 量产稳定性展开。

大电流 PCB 端子热循环松动排查指南:从扭矩保持率、接触电阻、焊点裂纹、镀层和线束拉力定位原因。

汽车功率模块焊接端子镀层选择:镀锡、镀镍、镀银在接触电阻、盐雾、温升和可焊性上的差异。

贴片螺母回流焊焊盘设计指南:解决浮高、歪斜、少锡、扭矩不稳和 SMT 自动贴装量产问题。

厚铜 PCB 与焊接铜汇流条的选择指南:比较成本、温升、局部电流瓶颈、BMS 功率板和储能控制板应用边界。

40A 到 120A 大电流 PCB 贴片汇流条厚度选择方法:按持续电流、允许温升、焊盘出口、铜厚和回流焊窗口综合判断。
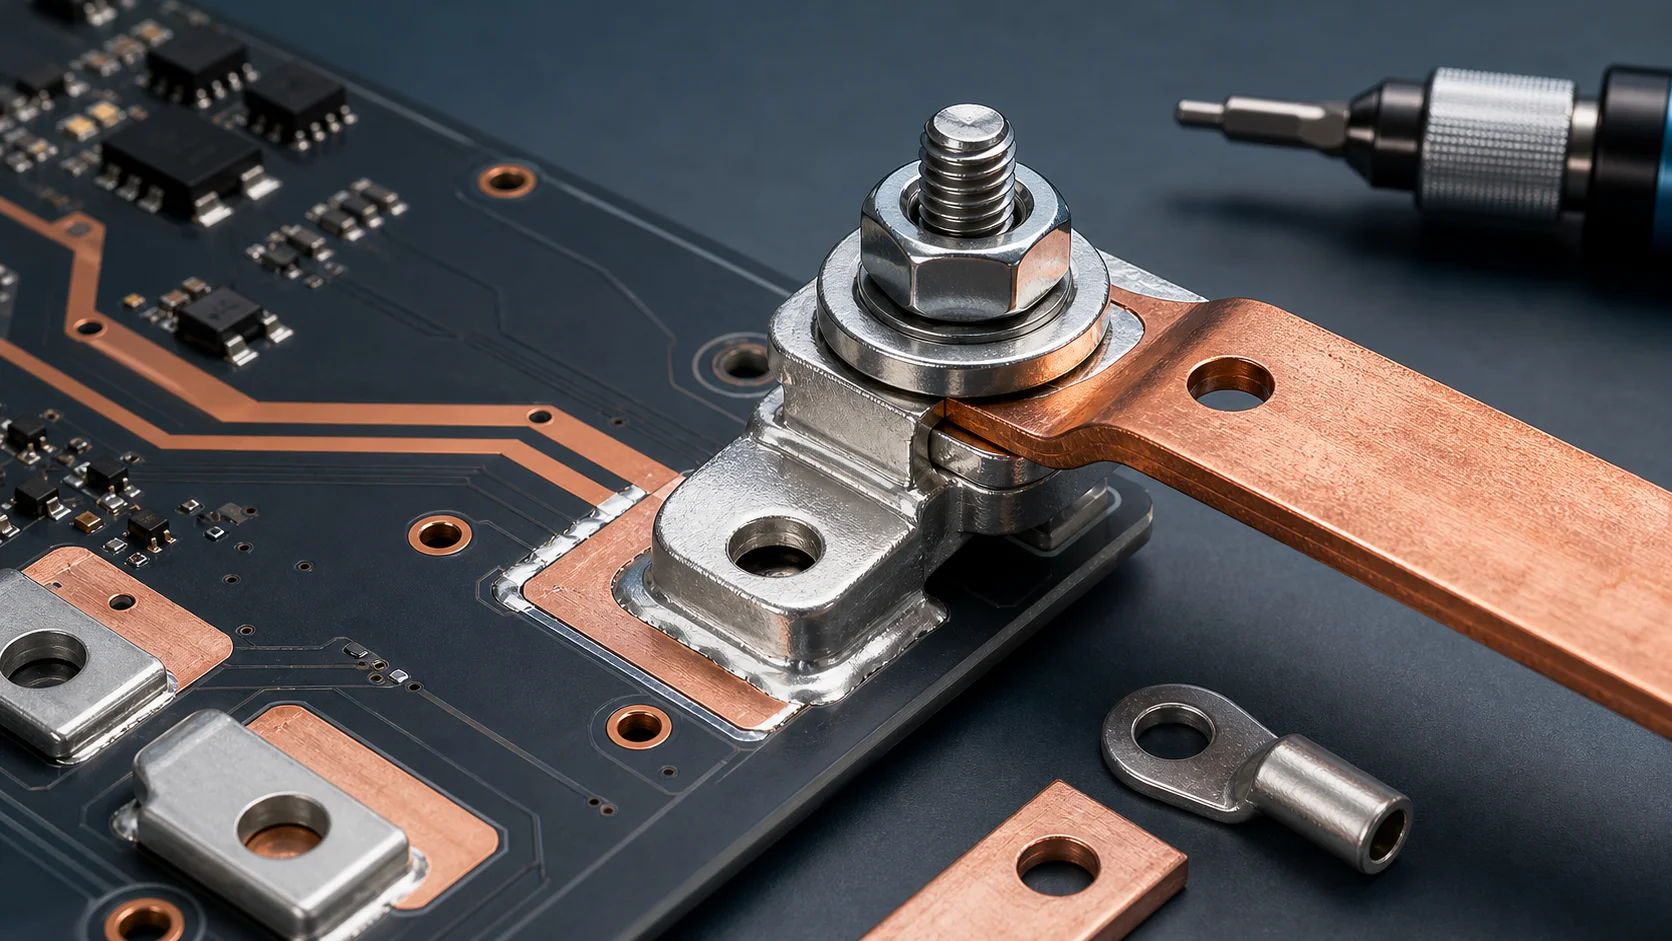
大电流端子发热不一定是端子规格太小,很多问题来自螺栓扭矩不足、接触面不平、垫片组合错误、镀层氧化、铜排搭接面积不足或振动后松动。本文从 PCB 焊接端子、铜排连接和线耳接口角度,说明如何判断端子发热瓶颈,并给出适合工程和采购确认的检查清单。
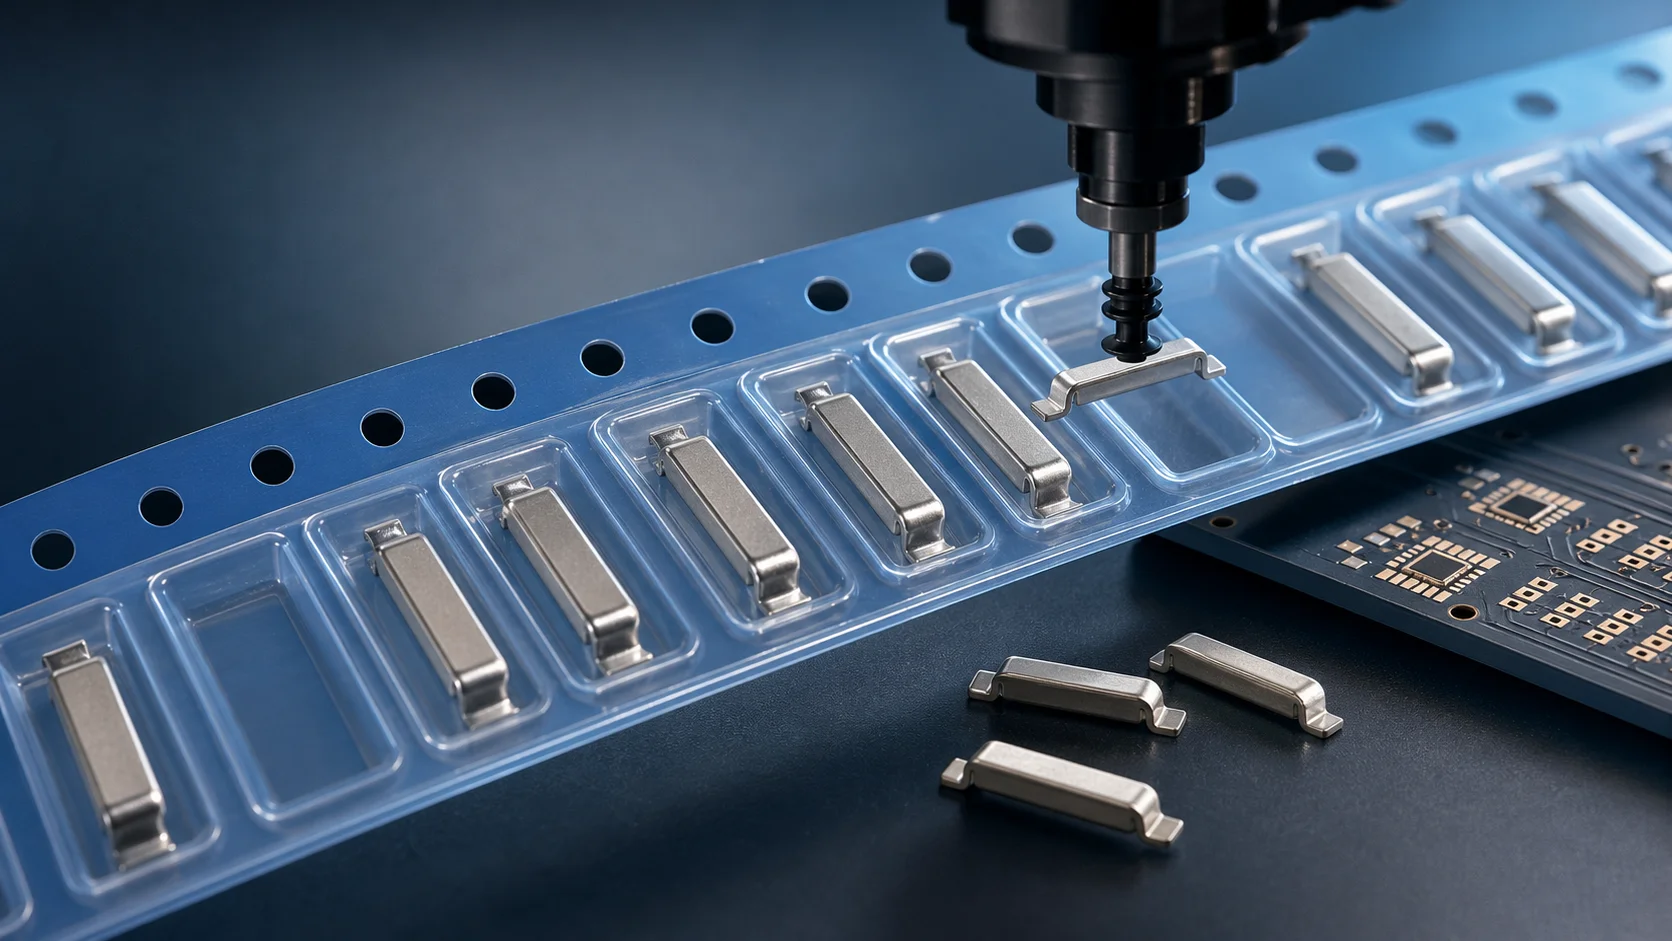
贴片铜条能不能真正进入 SMT 量产,不只看铜条本体的载流能力,还要看载带口袋、吸嘴抓取面、编带方向、盖带剥离力和回流焊前后的防错设计。本文从工程和采购视角说明贴片铜条载带包装怎么设计,适合 BMS、储能逆变器、服务器电源和大电流 PCB ...
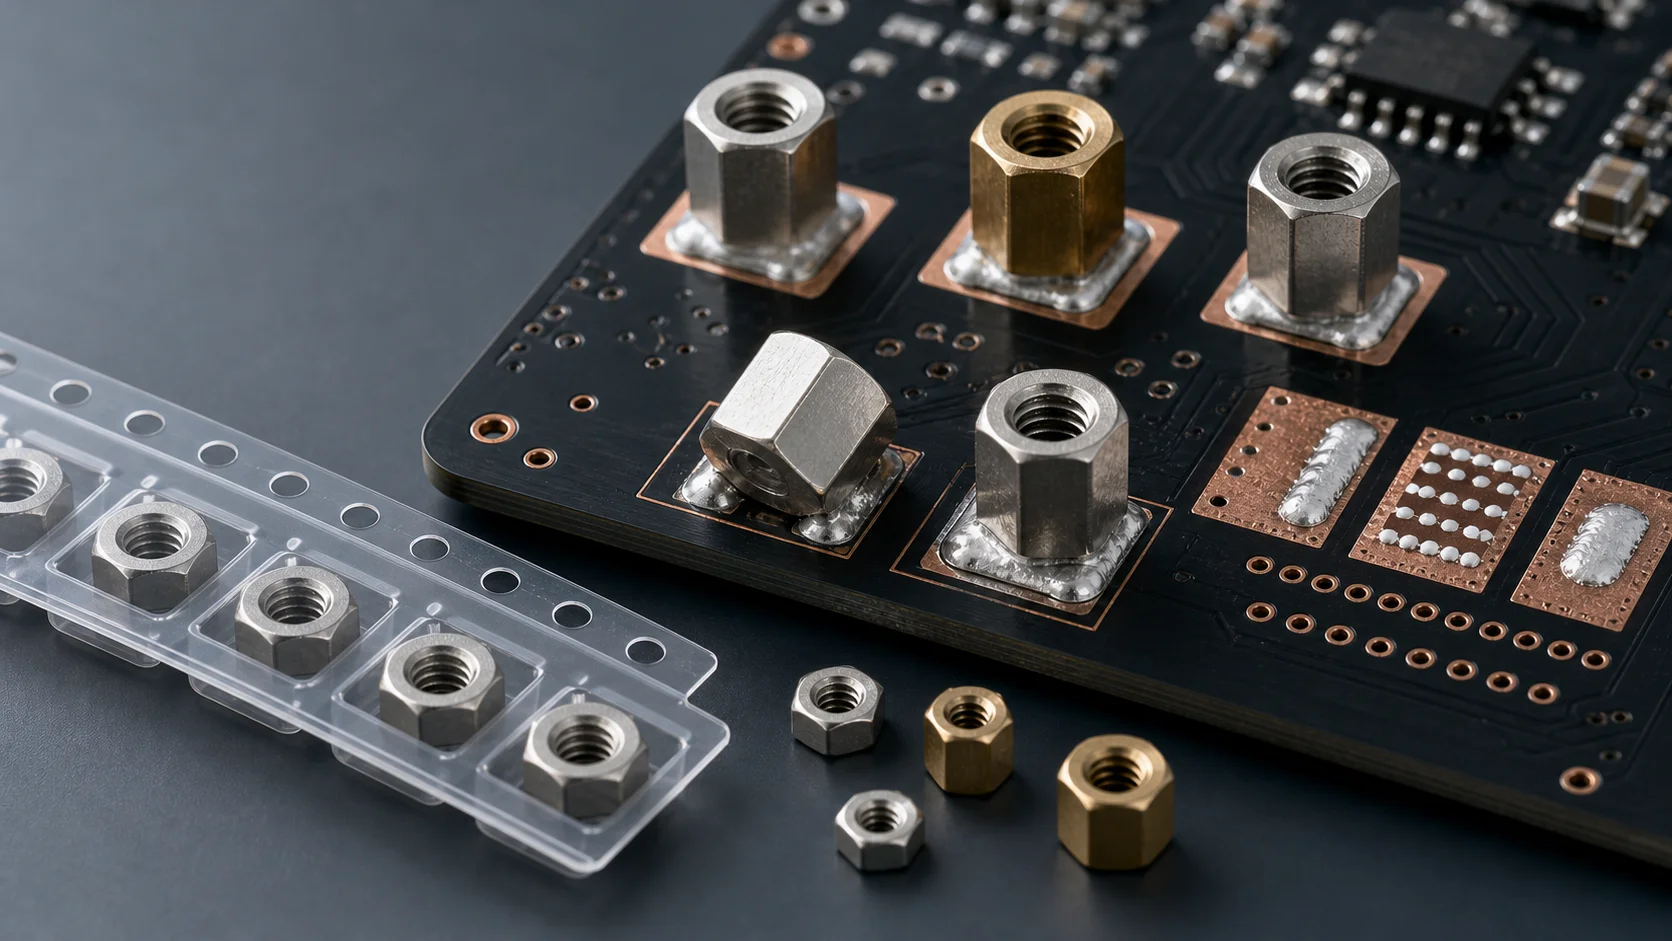
贴片螺母回流焊后浮高、歪斜、虚焊或锁附扭矩不稳定,通常不是单一零件问题,而是焊盘设计、锡膏开窗、贴装吸取、回流焊热容量和锁附受力共同作用的结果。本文说明 SMT 螺母量产前该如何排查和优化。
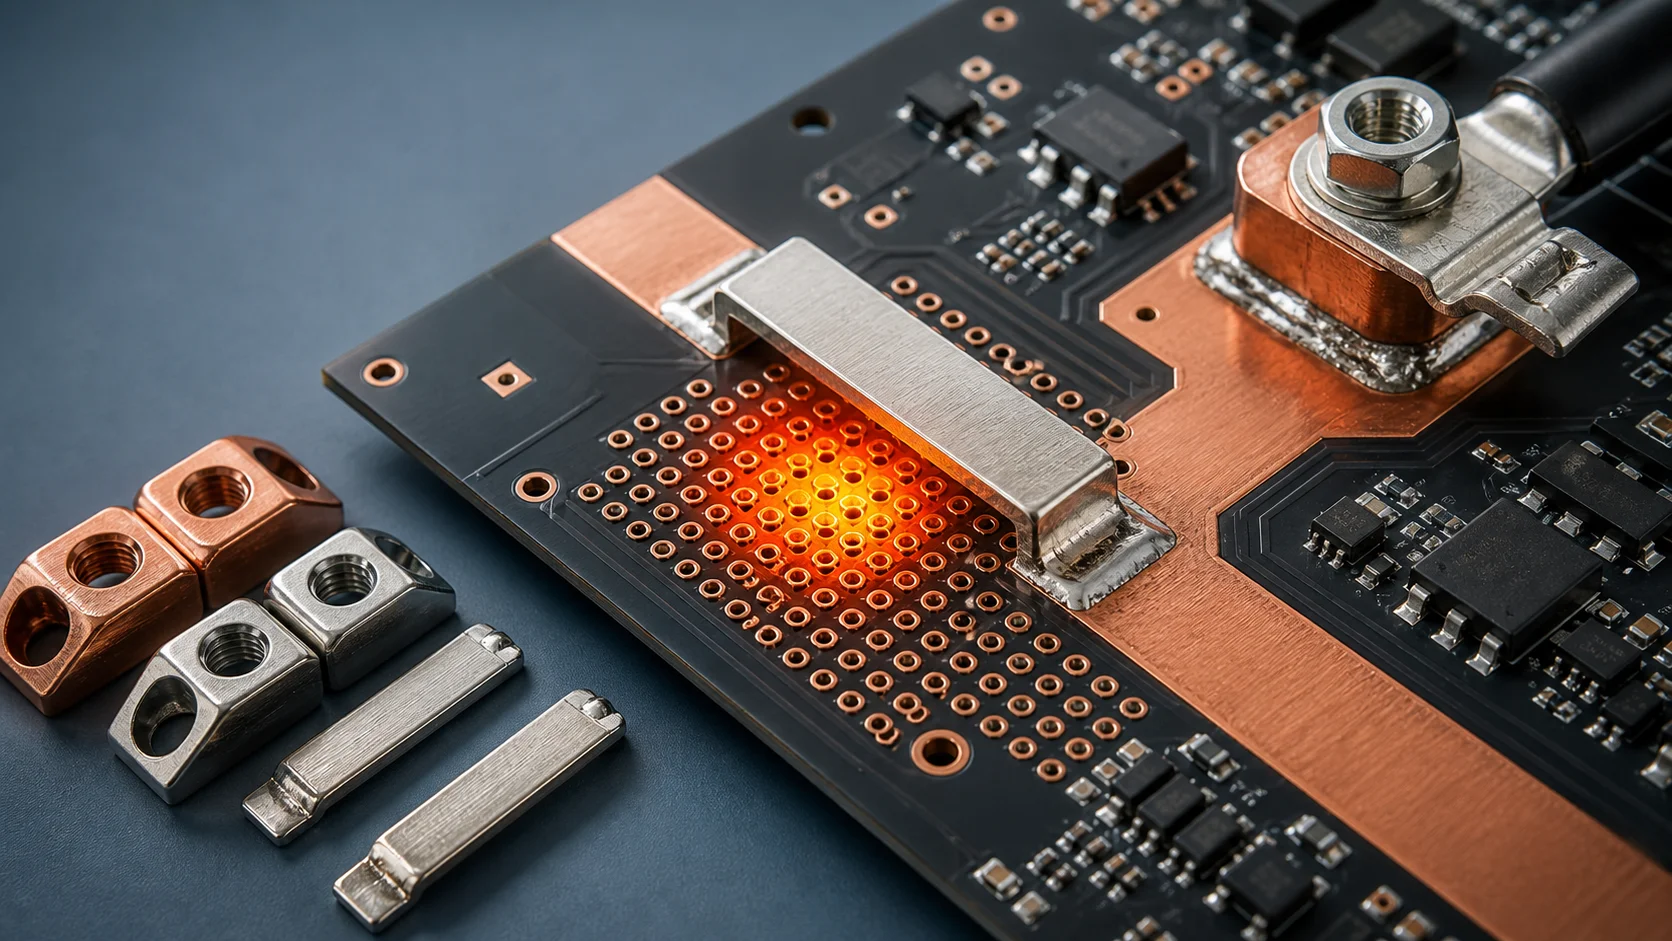
大电流 PCB 过孔阵列发热,往往不是因为过孔数量太少这么简单,而是焊盘出口、铜箔扩散、换层路径、端子接口和局部散热共同作用的结果。本文说明如何判断过孔阵列热点,以及什么时候该用贴片铜条或汇流条补强。
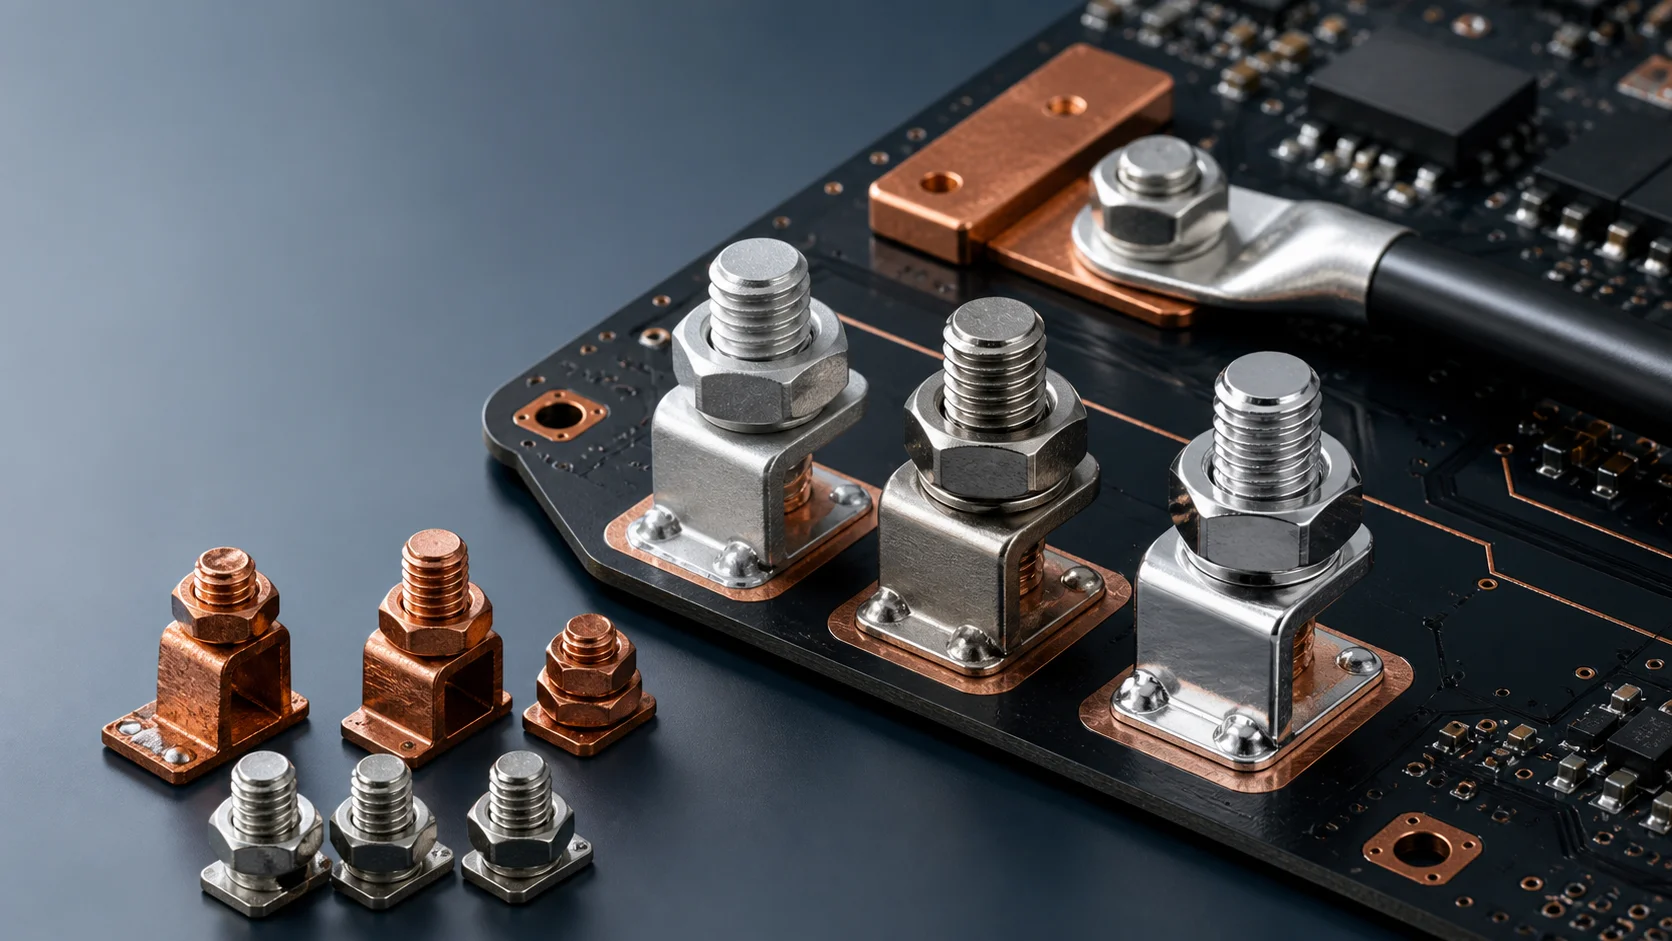
焊接端子表面处理不是“越贵越好”。镀锡、镀镍、镀银分别对应不同的焊接工艺、接触电阻、耐腐蚀、盐雾和成本需求。本文用大电流 PCB、BMS、储能逆变器和 PDU 场景,说明铜端子表面处理该怎么选。