


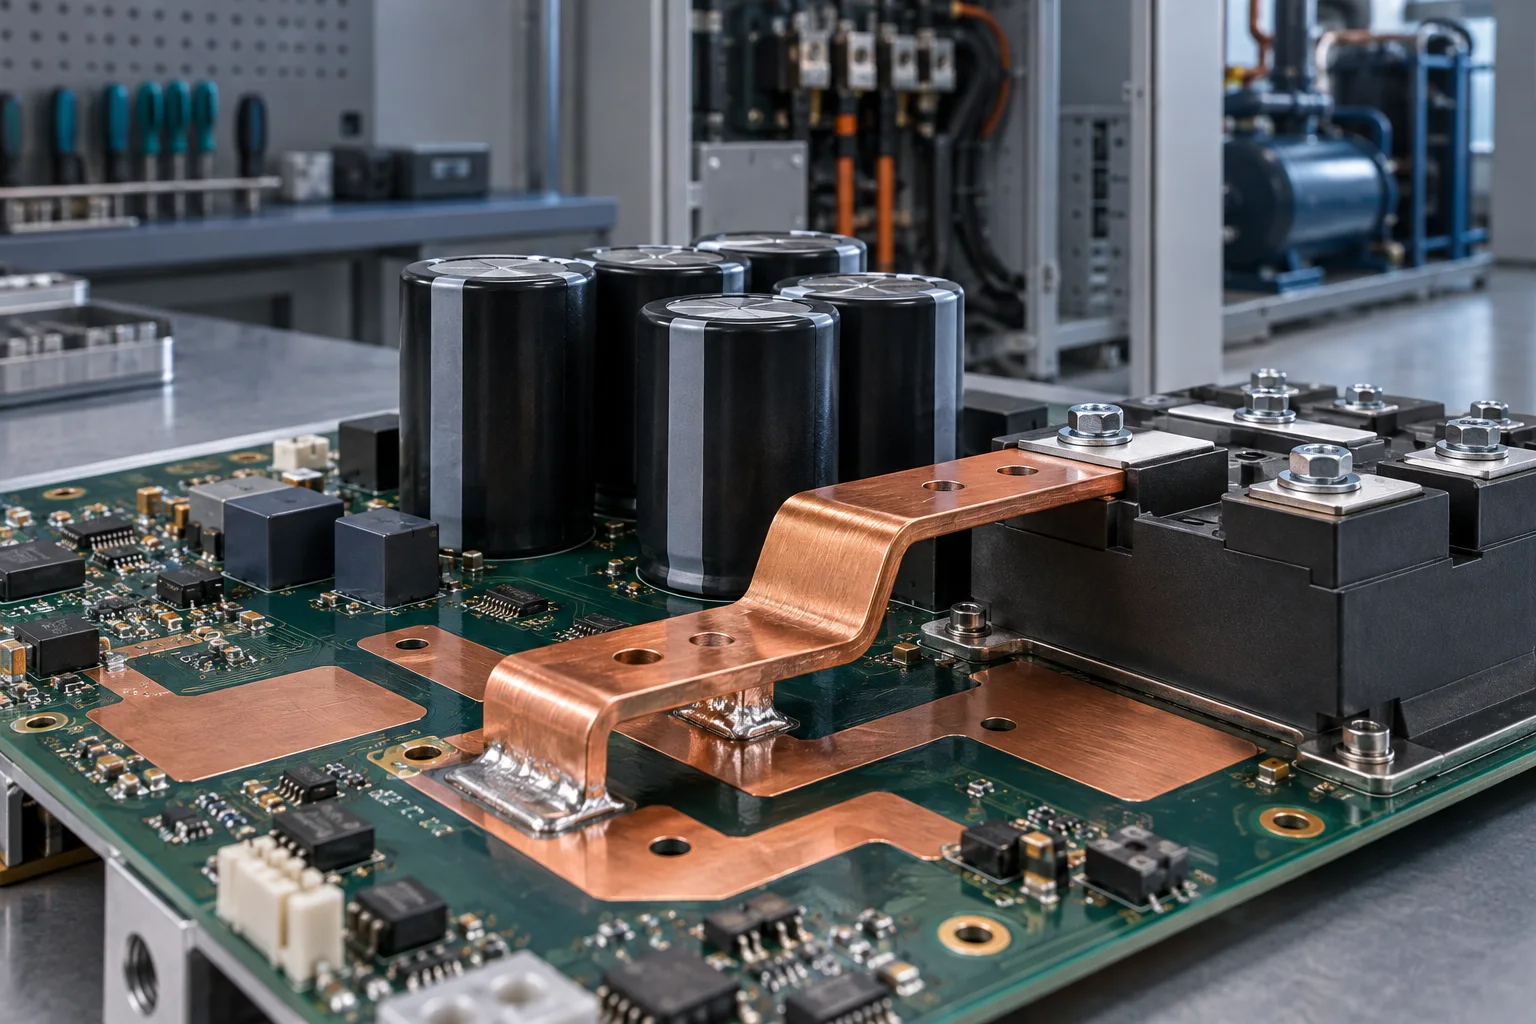
快速结论:工业冷水机压缩机变频器选择贴片汇流条,不能只按压缩机额定电流确定截面。应同时验证启动冲击、DC-Link 纹波、压缩机调速循环、焊盘出口、柜内最高温度和最差风量;样件合格标准应以分段压降、热点温升和回流焊质量共同定义。
本文直接回答的问题
- 贴片汇流条在冷水机变频器中连接哪里?
- 启动电流和调速循环怎样影响选型?
- 焊盘出口为什么比汇流条本体更容易发热?
- 受限风道下如何布置测温点?
- 量产前要完成哪些回流焊验证?
应用位置:整流、DC-Link 与压缩机逆变桥
工业冷水机通过变频器调节压缩机转速,功率板要把整流桥、DC-Link 电容和 IGBT 或 SiC 功率模块连接起来。贴片汇流条可缩短高电流路径并支持自动贴装,但它的有效载流能力仍受铜材、截面、弯折、镀层、焊脚和 PCB 承接结构限制。
选型输入与失效风险
| 输入 | 需要提供的数据 | 主要风险 |
|---|---|---|
| 电流 | 持续值、启动峰值、持续时间和调速周期 | 瞬态过热或压降 |
| DC-Link | 电压、纹波、开关频率和回路位置 | 寄生参数与局部发热 |
| PCB | 板厚、铜厚、焊盘、内层和过孔阵列 | 焊盘出口热点 |
| 环境 | 进风温度、风速、冷凝水边界和邻近热源 | 热积累或绝缘下降 |
温升与压降怎么验证
测试至少覆盖冷机启动、低频运行、额定负载、最高转速、频繁启停和最高柜温。使用四线法分别记录电容端、汇流条本体、焊脚、焊盘出口和功率模块端压降,并在相同位置布置热电偶或红外校核。若本体温升正常而焊盘出口偏高,应检查铜箔缩颈与过孔承接,可参考焊盘出口温升排查方法。
回流焊与量产控制
厚铜件热容量大,容易造成两端润湿不同、空洞、偏移或端部翘起。应在实际板件上确认钢网开窗、锡膏量、贴装共面度、板面支撑和炉温曲线;热循环后复测低阻、温升和焊点外观。量产抽检应固定尺寸、镀层、共面度、焊料覆盖和关键压降测点。
FAQ
按压缩机铭牌电流选汇流条够吗?
不够,还要覆盖启动峰值、持续时间、纹波、风道和 PCB 焊盘出口。
汇流条越厚越好吗?
不是。过大的热容量可能扩大回流焊窗口难度,还会影响空间、应力和成本。
询价需要哪些资料?
请提供电压、电流波形、占空比、板厚铜厚、焊盘图、风速和允许温升,可从贴片汇流条产品页开始确认。