


直接回答 压接高度没有适用于所有端子和线径的统一合格值。应使用端子厂针对该型号、导线和压接模具给出的应用规范,再同时检查导体位置、压接外形和拉力结果。TE 的压接规范也把高度尺寸与具体接点及模具条件对应。
本指南适用于带压接桶的线端连接。若PCB端子采用螺钉夹线或焊接结构,应按相应连接方式制定检查要求,不能直接套用压接检验值。
三类检查回答不同问题
| 检查项 | 主要能发现什么 | 不能单独证明什么 |
|---|---|---|
| 外观检查 | 漏压、歪压、散股、明显裂口或绝缘压接异常 | 不能证明内部导体压实程度 |
| 压接高度和宽度 | 检查压接成形尺寸是否落在该型号规范内 | 不能代替拉力或截面检查 |
| 拉力试验 | 检查导线与端子的机械保持结果 | 不能单独证明电阻与长期稳定性 |
| 金相截面 | 观察导体压实、空隙和压接桶形状 | 需要按样品和方法理解,不能代替每件尺寸记录 |
先把压接高度对应到正确组合
更换线径、导体股数、端子料号或模具后,原来的高度设定就不一定适用。用卡尺随手量出的数值也未必和应用规范的测量位置一致。按照供应商文件指定量具、测点、样本数量和量产巡检频率,并保留工具与端子的版本信息。
TE 的规范指出,压接应使导体保持在压接桶内,压接位置和成形尺寸应符合对应图纸。其公开资料也强调,压接高度需要和端子应用规范配套,不能用一个行业通用公差取代。
拉力结果要看失效位置
拉力低时,记录导线从桶内滑出、线芯断裂还是端子变形。失效位置会影响下一步判断。试验速度、夹持方式和导线规格也应写进作业文件。验收阈值由具体端子规范、产品要求或双方协议决定。
常见问题
外观合格就能省略拉力试验吗?
是否抽检由控制计划和端子规范决定。目视检查不能替代机械保持能力的验证。
可以把另一款端子的压接高度照搬过来吗?
不建议。端子桶形、材料厚度、线径和模具都可能不同,应查该料号对应的技术文件。
资料来源
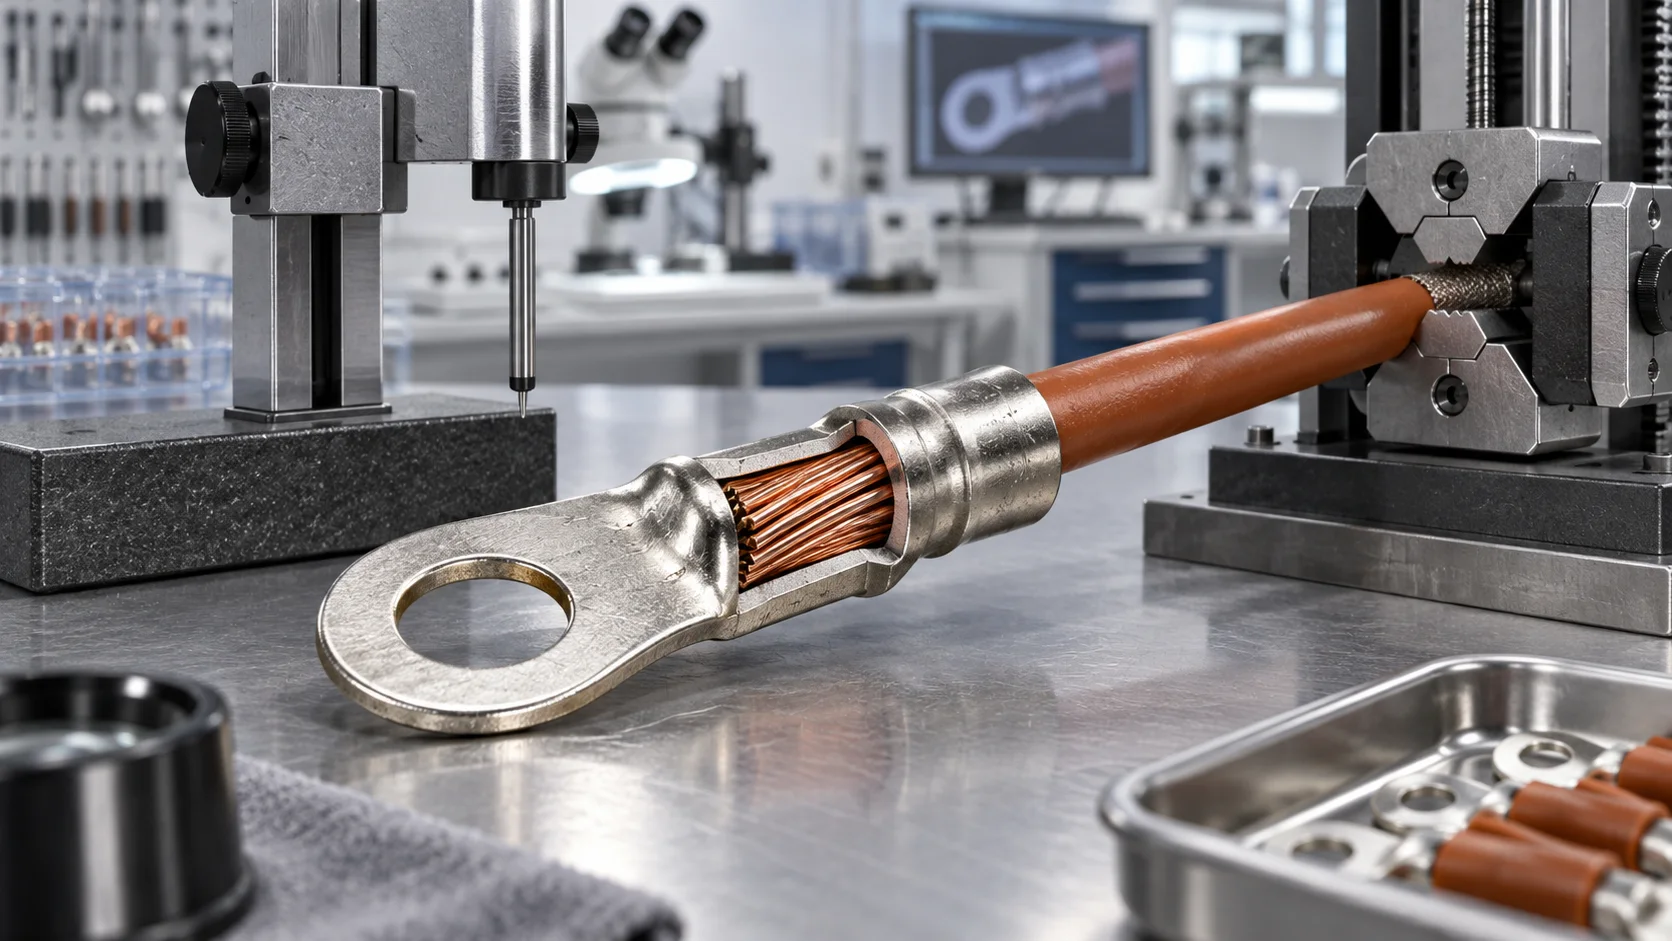
封面为 AI 生成的压接截面示意,不是宏川端子或检验结果。