


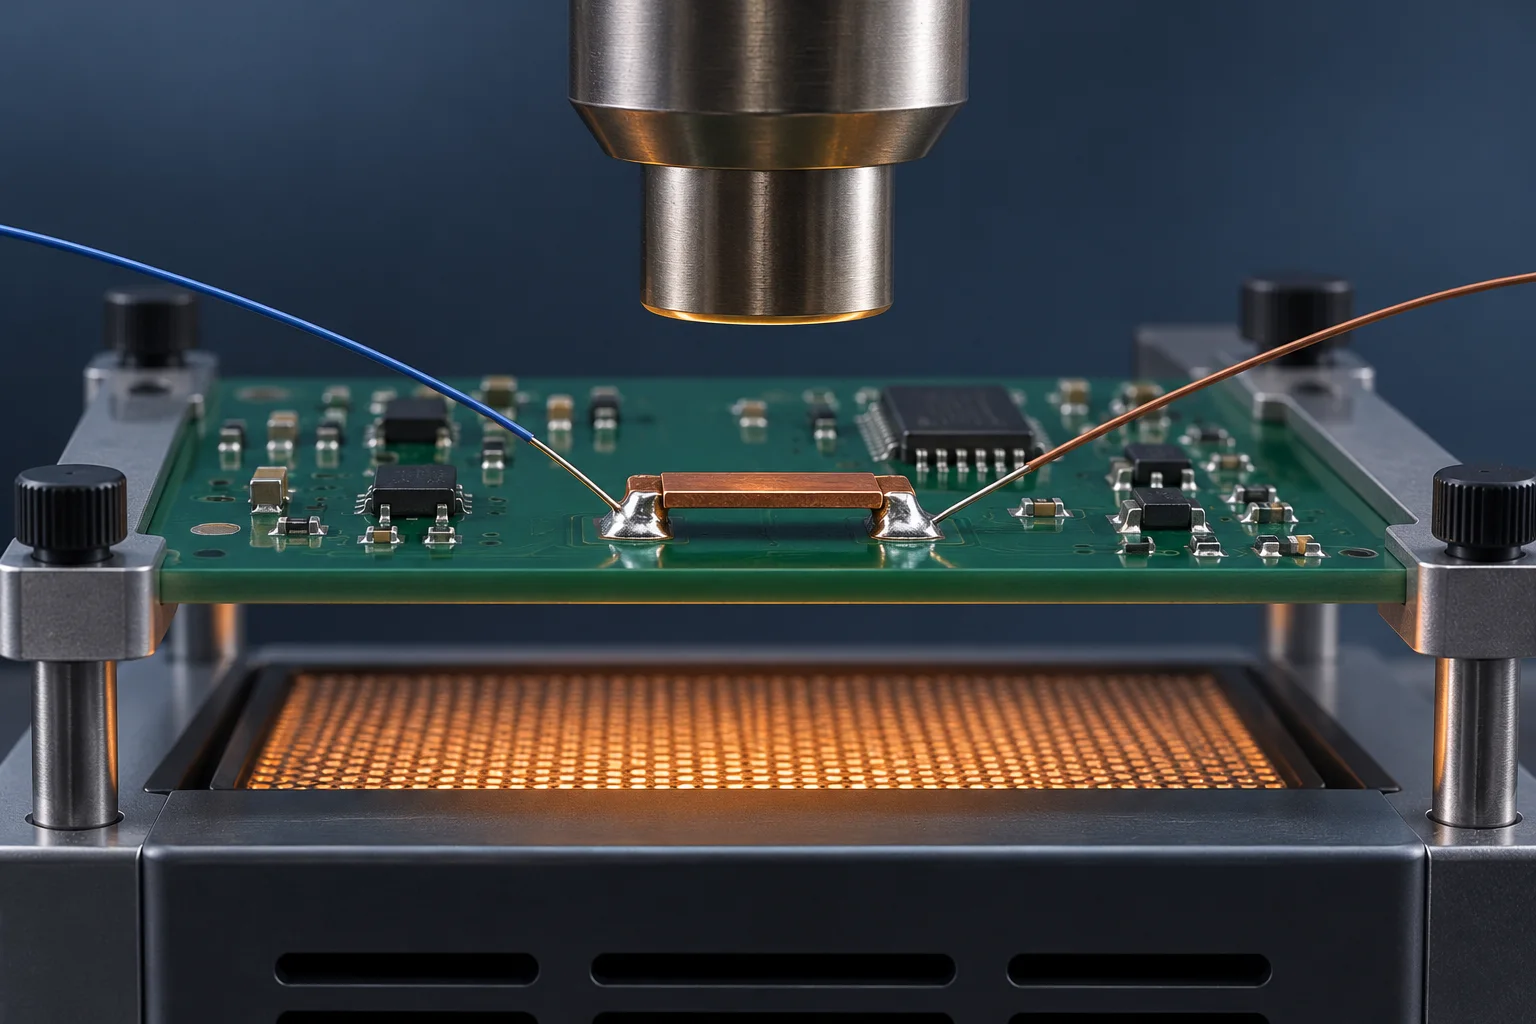
贴片 PCB 跳线返修应按实际板材、铜层和焊料建立测温曲线,热风站显示温度不能替代焊点温度。对于两端焊接的铜桥,建议在工艺验证板上分别记录两端焊点,并检查邻近敏感元件。确认连接已适当熔化后按批准流程移除,不能用撬动补偿未熔化的焊料。
热风显示值为什么不能直接写成工艺温度
喷嘴距离、风量和板上导热路径会改变热量到达焊点的过程。两端连接到不同铜面的跳线,可能出现不同升温速度。JBC 的返修流程说明介绍了外接热电偶用于组件或 PCB 的控制与保护;其预热说明也要求根据应用控制温度曲线。这些说明支持实板测温方法,不提供宏川跳线的固定返修温度。
验证记录至少要能还原加热过程
在代表性验证板上,由具备返修经验的人员规划测点。热电偶连接应能反映所关注位置的温度,避免悬在热风中;记录接点固定方式,并检查测量布置是否明显改变局部散热。断电、隔离能源并按设备要求处理储能后再作业,遵守 ESD 和热工具安全要求。
| 记录项 | 单位或资料 | 需要说明 |
|---|---|---|
| 两端焊点曲线 | 温度 ℃、时间 s | 测点位置与固定方式 |
| 温度变化 | 升温速率 ℃/s、峰值与停留时间 | 依据焊料及组件允许条件评审 |
| 设备设置 | 喷嘴、距离 mm、风量档位、预热设置 | 档位与设备型号一起保存 |
| 邻近保护 | 元件位置、温度与遮蔽方式 | 保护措施也会改变加热情况 |
| 过程履历 | 原装配与历次返修记录 | 热历史不能仅靠当前一次曲线判断 |
曲线可分别标出开始加热、准备移除和停止加热的时刻。若计算某一段平均升温速率,采用该段温差除以时间差,注明区间;平均值不能代替局部最快升温段。峰值、液相线以上时间等要求应取自实际焊料与相关组件的适用资料,不在本文给出统一的温度和秒数。
一端松动时,不要立刻抬起铜桥
HAKKO 的 SMD 返修站说明指出,在焊料未充分熔化时抬起元件可能造成焊盘剥离。对两端铜桥,移除动作应服从已验证流程;一端可动不能证明另一端已经释放。若尚不能安全移除,停止强行施力,复查加热与测温安排。
组件能够承受某次装配回流,也不能据此推定它可无限返修。返修次数和材料限制应结合供应商资料、客户要求及实际热历史确认。IPC-7711/7721 的官方项目介绍包含移除、焊盘准备和安装等操作,并明确面向有经验的人员;本文没有把某一标准程序认证为宏川产品工艺。
重新安装后,检查范围要提前约定
建议在工艺批准前写明焊盘是否可复用、何时停止返修,以及重装后的外观、电阻和功能检查。铜桥跨度与总长、焊后净空及焊接过渡均应与图纸对照。通断正常不能单独证明焊盘未损伤;发现剥离、裂纹或异常电阻时,应转入明确的处置流程。
讨论surface mount PCB jumpers的拆换需求时,提供板层、焊料、铜桥尺寸和已发生的热过程。净空复核可参考贴片跳线焊后间隙测量。未经实板验证,不把热风站温度抄成量产返修配方。
常见问题
预热后就可以省掉焊点测温吗?工艺建立或条件变更时,应验证实际测点。量产如何监控,应由批准流程明确。
两端必须温度完全相同吗?无需把曲线强行做成相同形状;要确认每一处焊接和周边组件均处于适用范围,并能按流程安全移除。
封面为 AI 返修测温示意,不是宏川操作记录或具体设备接线指导。本文不提供通用返修温度、持续时间或允许返修次数。