


贴片PCB跳线的分板验证,应测量关键位置的板面应变并检查焊点,不能只以整板弯了多少毫米判断。应变是相对长度变化 ε=ΔL/L,1 με=10−6。PCB局部应变也不等于跳线或焊料的实际应变;没有适用于所有贴片跳线的统一微应变合格值。
先把 mm 与 με 分开
NI 的应变测量说明把应变定义为长度的相对变化,可为拉伸或压缩。300 με=0.0003=0.03%,只是单位换算示例,不是限值。板中心位移用 mm 表示,受板长、支撑、载荷位置影响;相同位移可能对应不同位置的局部应变。
用过程测量找出高风险动作
IPC/JEDEC-9704A 的公开节选介绍了印制板组装、测试和搬运过程的应变片测量方法,并列出分板工序。该节选来自 2012 年 A 版,主要讨论特定 SMT 封装的方法;它不是宏川跳线认证,也不能直接提供本产品的合格限值。
| 记录项 | 应明确的内容 | 原因 |
|---|---|---|
| 位置与方向 | 相对焊盘和分板线坐标,应变片轴向 | 测点变化会改变可比性 |
| 测量配置 | 应变片型号、桥路、温度补偿、采样率 | 避免漂移或漏掉短时峰值 |
| 工序状态 | 板厚、拼板、支撑、切割次序和取板动作 | 区分切割与后续搬运影响 |
| 结果 | 带符号的时程、峰值及适用时的应变率 | 一个最大值不能说明全部过程 |
建议怎样做第一轮对照
先与负责装配和可靠性的工程人员确定实际跳线周围可安装的测点,避免应变片、胶层或引线明显改变支撑状态。若使用应变花,明确各栅方向、数据转换和报告指标,不能把某一轴的值与另一份报告中的主应变混比。采样与滤波设置应能捕获分板短时事件,并在报告中保留。
第一轮对照可以保持相同 PCB 与跳线批次,比较原有支撑与靠近切割区域的受控支撑方案;同时记录切割开始、结束、夹持和取板。改动不能让支撑顶到跳线、焊点或周边器件。分板前后进行约定的外观与电气检查;必要时安排截面或其他能发现隐蔽裂纹的检查。电气连续并不证明焊点没有机械损伤。
验收条件要来自实际装配
采购贴片跳线时,可提供拼板图、分板方式、板厚、支撑位置、回流焊结构及观察到的失效。限值应由客户、组件供应商与装配验证共同确认,不照搬 BGA 或陶瓷电容的数值。跨越空间的检查另见跳线回流后跨越间隙公差;跨度、总长与分板位置应在图纸中分别标注。
常见问题
改成铣刀分板就一定不会损伤焊点吗?不能保证。支撑、夹持、切割顺序和取板仍可能引入板弯。
只测板中间够吗?未必。应根据跳线焊点位置及实际受力选择测点,整板一个位置不代表所有局部区域。
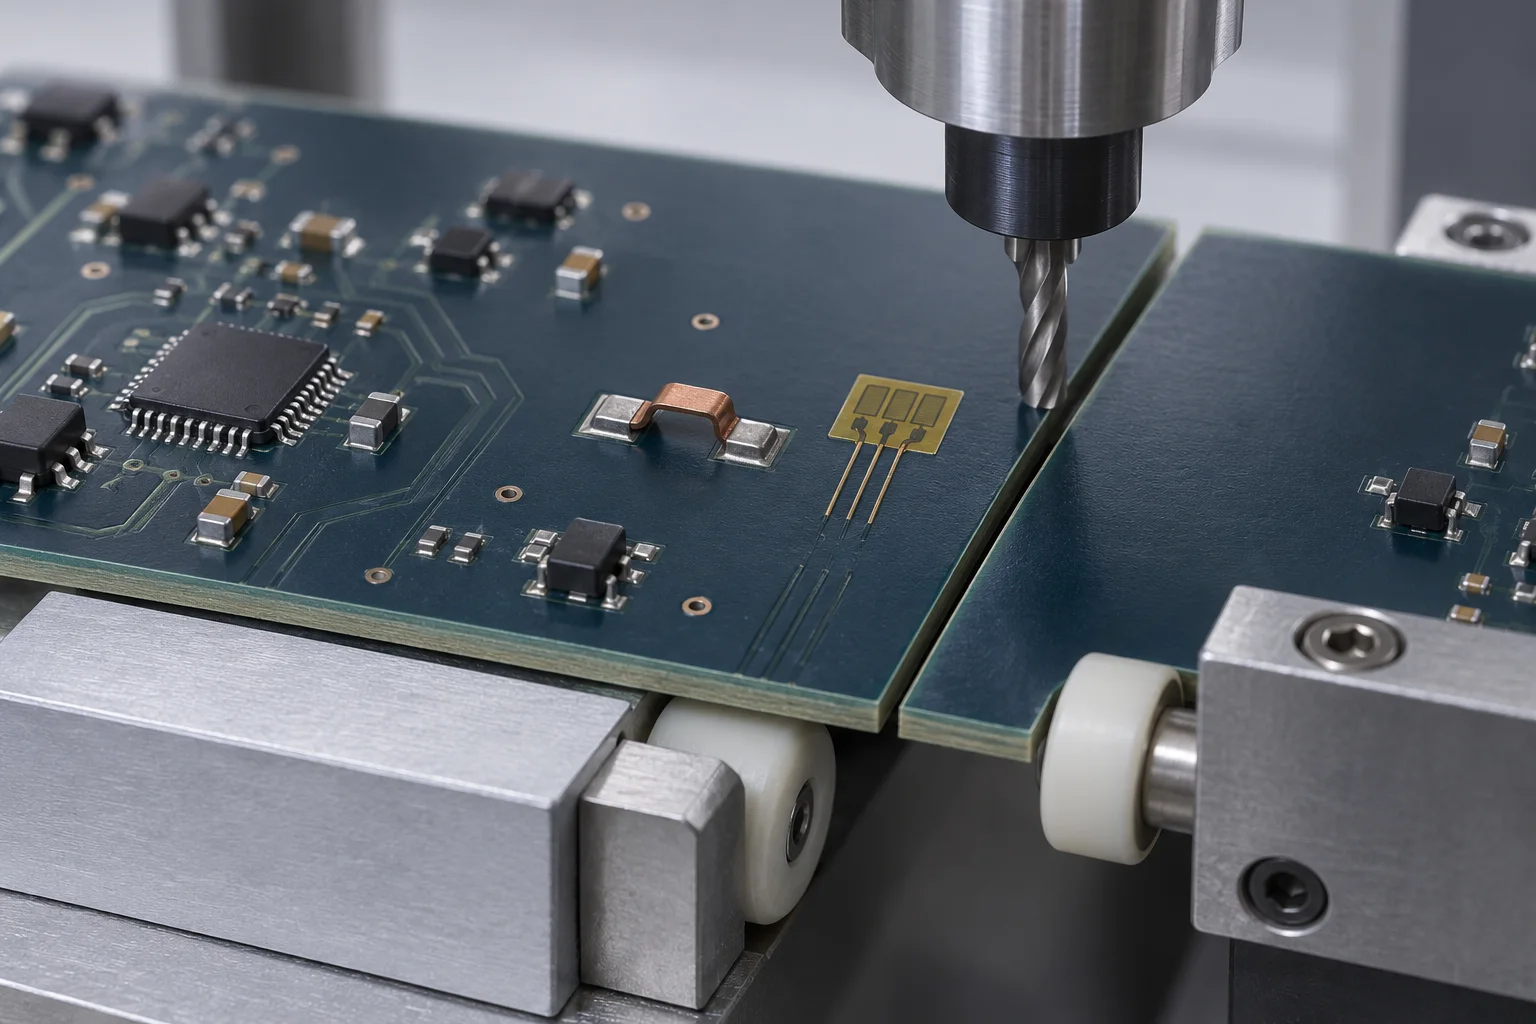
封面为 AI 分板量测示意,不是宏川生产或测试记录。单位示例不是验收限值;本文不宣称任何跳线通过某项应变认证。