


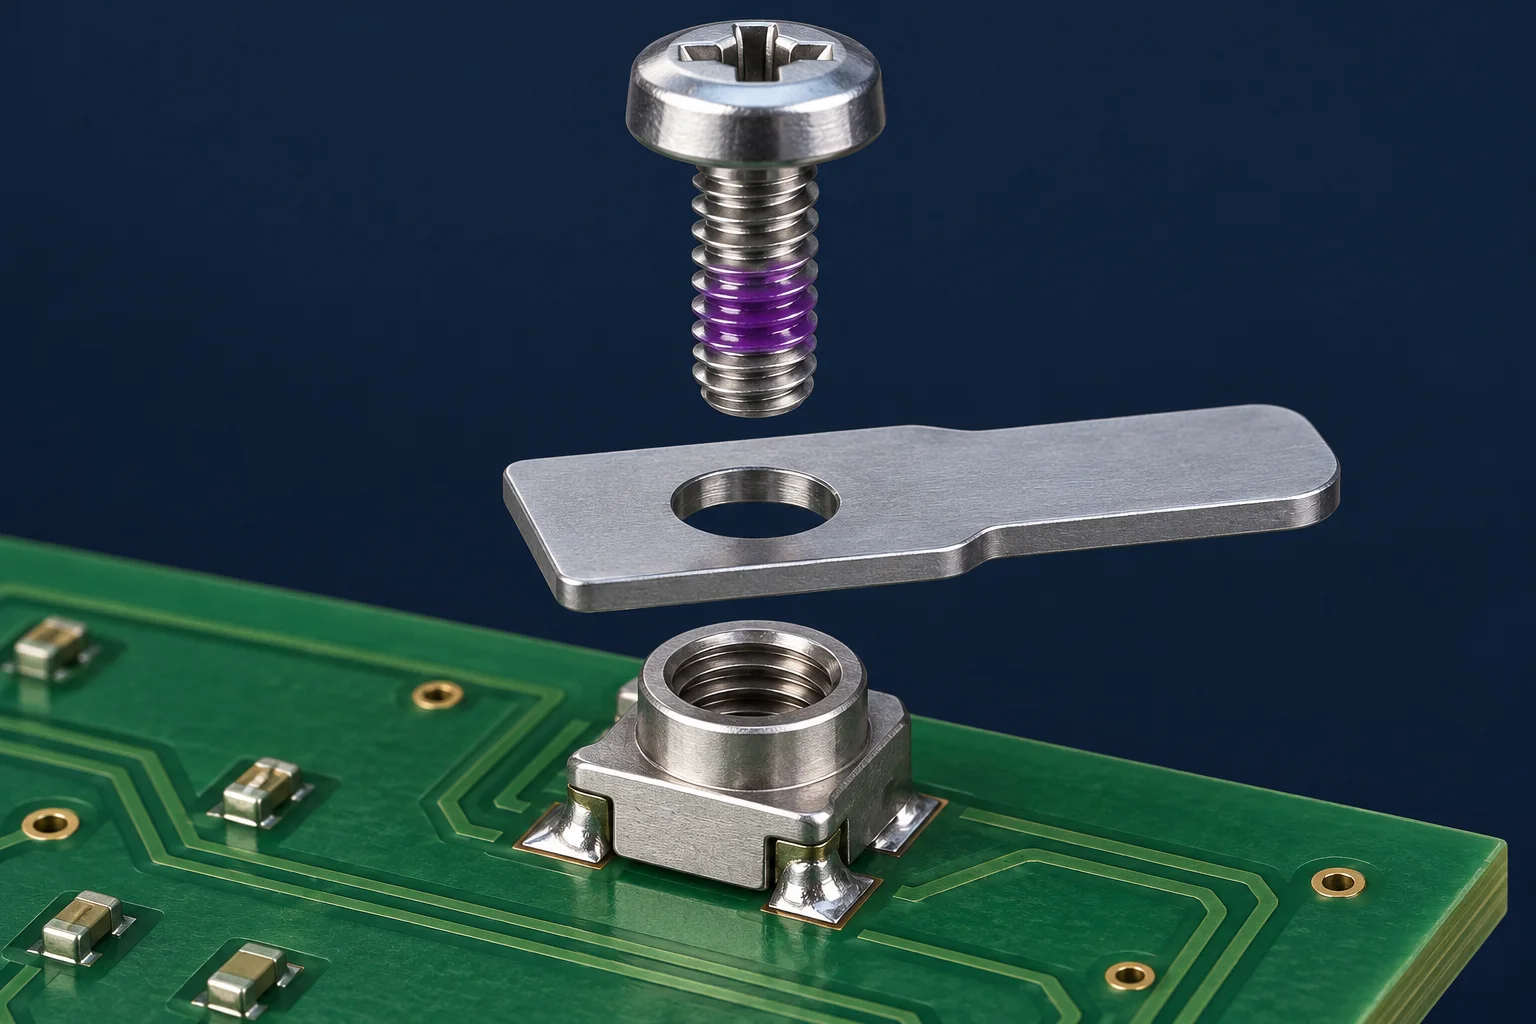
SMT螺母是否使用防松胶,需要按实际装配确认。先选适合维护需求的胶,再验证固化、邻近材料相容性及拆卸时焊点和焊盘能承受的载荷。胶不能修复已经开裂的焊接连接,也不能把普通金属螺栓的胶接试验数据直接当作贴片螺母限值。
厂家数据对应哪套试样
查阅Henkel 的低强度螺纹锁固产品说明与LOCTITE 222 技术资料,可看到产品为厌氧固化,资料中的若干固化曲线使用 M10 钢螺母和螺栓。固化速度会随基材、胶层间隙和温度改变。这些资料用于说明选胶时要核对的条件,本文不推荐某款胶已适配宏川螺母。
| 项目 | 需要确认的条件 | 不能直接推出什么 |
|---|---|---|
| 固定时间 | 胶、材料、温度和判据 | 不能等同最终固化性能 |
| 脱开转矩 | 螺纹、胶量、固化及试样 | 不能当作PCB允许载荷 |
| 适用温度 | 厂家规定的使用条件 | 不能自动作为回流焊许可 |
| 邻近材料 | 塑料、涂覆、清洗剂和绝缘件 | 不能只验证金属螺纹 |
先控制胶在哪一处
技术资料要求核对清洗与基材相容性,也提醒某些塑料可能出现应力开裂。对PCB装配,建议在样品上确认胶的用量、涂布位置和固化后的溢出范围,避免进入需导电的接触面、焊盘或邻近连接器。新增活化剂或清洗剂,也应作为工艺材料单独确认,并遵循其安全资料。
不要在未验证的情况下把滴胶变成回流焊前标准步骤。螺纹锁固资料中的工作温度、固定时间和固化条件,没有自动覆盖高温焊接、助焊剂接触及后续清洗全过程。
拆卸载荷会传到焊盘
对贴片螺母,拆卸时的反作用会通过螺母、焊料和焊盘传给PCB。应在真实螺丝与被夹件上验证固化后的拆卸转矩,检查螺母是否跟转、焊点是否开裂及焊盘是否抬起。低强度标记也不能代替这项装配验证。
厂家针对普通金属紧固件的局部加热拆卸做法,不能直接照搬到装有元件的PCB。若需要加热、溶剂或机械清除,应先按板级返修要求确认工艺和材料安全,不能用增加热量或强扭来绕过验证。
把对照组和维护次数写进计划
建议同一装配版本保留无胶和候选胶对照,固定螺丝、表面处理、胶量、固化温度及等待时间。按项目要求做振动或环境前后复测,记录拆装次数、补胶或清除操作和失效位置。若螺母用于接地,还应检查实际接触路径是否受到胶影响。
机械失效检查可结合螺母焊盘起皮与环裂排查。螺纹胶选型与焊点设计应分别给出证据,不能互相替代。
常见问题
“手工具可拆”就说明不会伤PCB吗?还需检查实际拆卸转矩与板级受力,厂家一般紧固件描述不能证明本装配安全。
胶已经不流动,就能做最终验收吗?按规定的固化时间、条件和性能判据验收,不能只看外观。
封面为 AI 装配示意,紫色仅示意螺纹胶位置,不表示宏川采用或批准某种胶。本文不提供通用胶量、固化时间或拆卸转矩。