


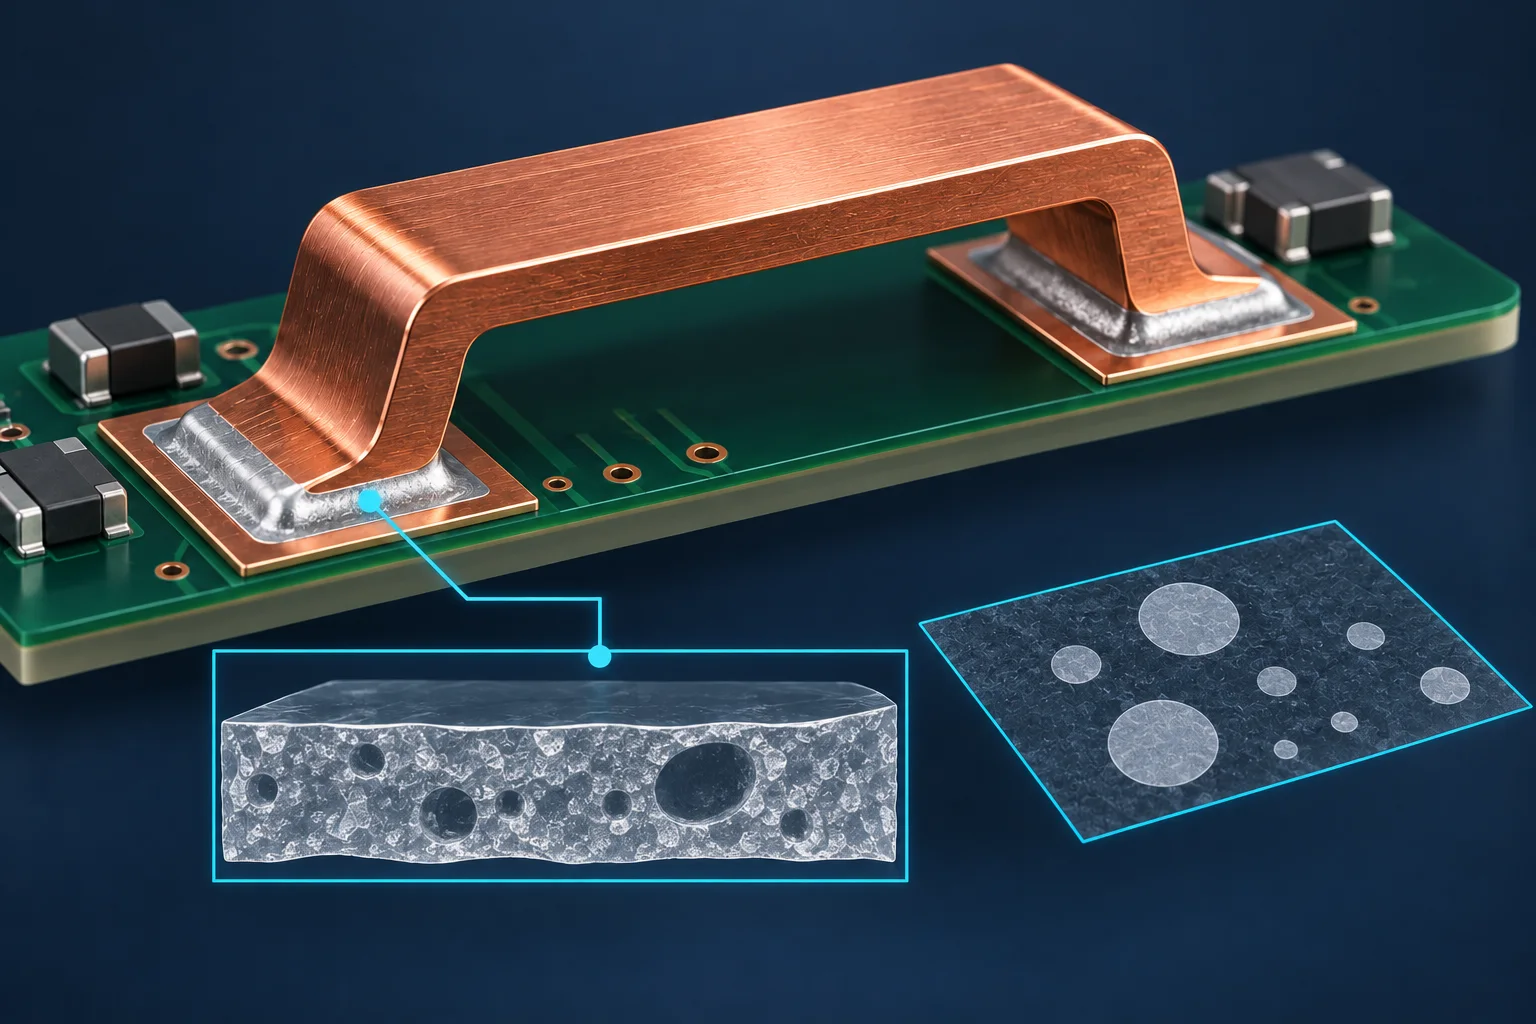
比较 SMD 汇流条的 X 射线空洞比例时,先约定检测区域 ROI、图像分割方法和所报告的量。若双方约定的是二维投影面积比例,可用“区域内识别为空洞的投影面积 ÷ 约定区域面积 × 100%”计算。这个数不能直接当作焊料中的三维空洞体积分数。
报告只写一个百分比,复核时会缺什么
铜条底部焊接区域常被金属本体遮挡,外观检查无法提供完整内部信息。Nordson 的 X 射线应用说明把空洞百分比、面积以及多焊层分离列为不同检查项目。这说明采购与检测沟通中需要说明采用哪一种输出,不能只写“空洞率合格”。本文提出的是可复核的记录方式,没有给出所有贴片铜条通用的百分比限值。
一个分母变化的假设例子
假设同一图像中识别出的空洞投影面积为 20 mm²。如果双方约定的 ROI 为 200 mm²,面积比例就是 10%;把 ROI 改成 250 mm²,数值会变成 8%。两次计算没有改变焊点,仅改变了分母。跨供应商比较之前,需要确认检测区域对应名义焊盘、实际焊料投影还是其他明确定义的范围。
| 应保留的内容 | 建议记录 | 作用 |
|---|---|---|
| 原始图像 | 样品编号、视角及成像参数 | 防止只凭裁剪图片判断 |
| ROI | 轮廓叠加图、面积 mm²、区域定义 | 固定比例分母 |
| 图像分割 | 阈值、过滤规则与人工修正 | 解释哪些像素计入空洞 |
| 结果 | 总投影面积、最大单个投影与位置 | 避免总比例掩盖局部集中 |
| 测量条件 | 像素尺寸、校准与软件版本 | 支持复查和批次比较 |
二维图像怎样避免重复计数
约定二维指标时,应计算选定图像中识别区域的合并投影面积。同一位置的重叠投影不能在二维总面积中重复相加。若不同角度或不同焊层分别检查,应独立保存结果,并说明哪些层被分离;把多张视图的面积简单相加,会改变指标含义。
阈值和背景处理也会改变边界。初次建立流程时,可由检测双方用同一组原始图像核对区域与分割结果,并保存软件叠加图。靠调阈值让结果下降,不能代替工艺改进。含噪声、饱和或明显遮挡的图像,应先判断是否足以完成任务。
需要体积或深度时,重新选择方法
ZEISS 关于计算层析与三维 X 射线显微成像的技术说明解释了投影重建、缺失角度信息和伪影对结构判断的影响。若任务需要判断空洞深度、焊层归属或体积分数,应与检测方确认合适的重建方法、分辨能力及分割依据。标注“2.5D”或给出体素尺寸,本身不等于已经证明体积测量准确。
把检验要求接到采购图纸上
询价SMD贴片汇流条时,附上焊接区域、铜条厚度和 PCB 构造,说明关注总比例、局部聚集还是关键电流路径。验收限值须结合合同、实际结构和验证结果确认,不能直接借用 BGA 等其他结构的限值。工艺问题另见汇流条空洞与润湿排查。
常见问题
二维空洞比例低,就能保证温升合格吗?不能。电流路径、焊接过渡和散热条件仍须在实际装配中验证。
两份报告都是10%,就能直接比较吗?要先确认检测区域、成像方式和算法相同,至少能够对应到同一定义。
封面为 AI 空洞分析示意,不是真实 X 射线图或宏川检测数据。20 mm²、200 mm² 和250 mm² 均为假设演算,本文不设通用空洞限值。