


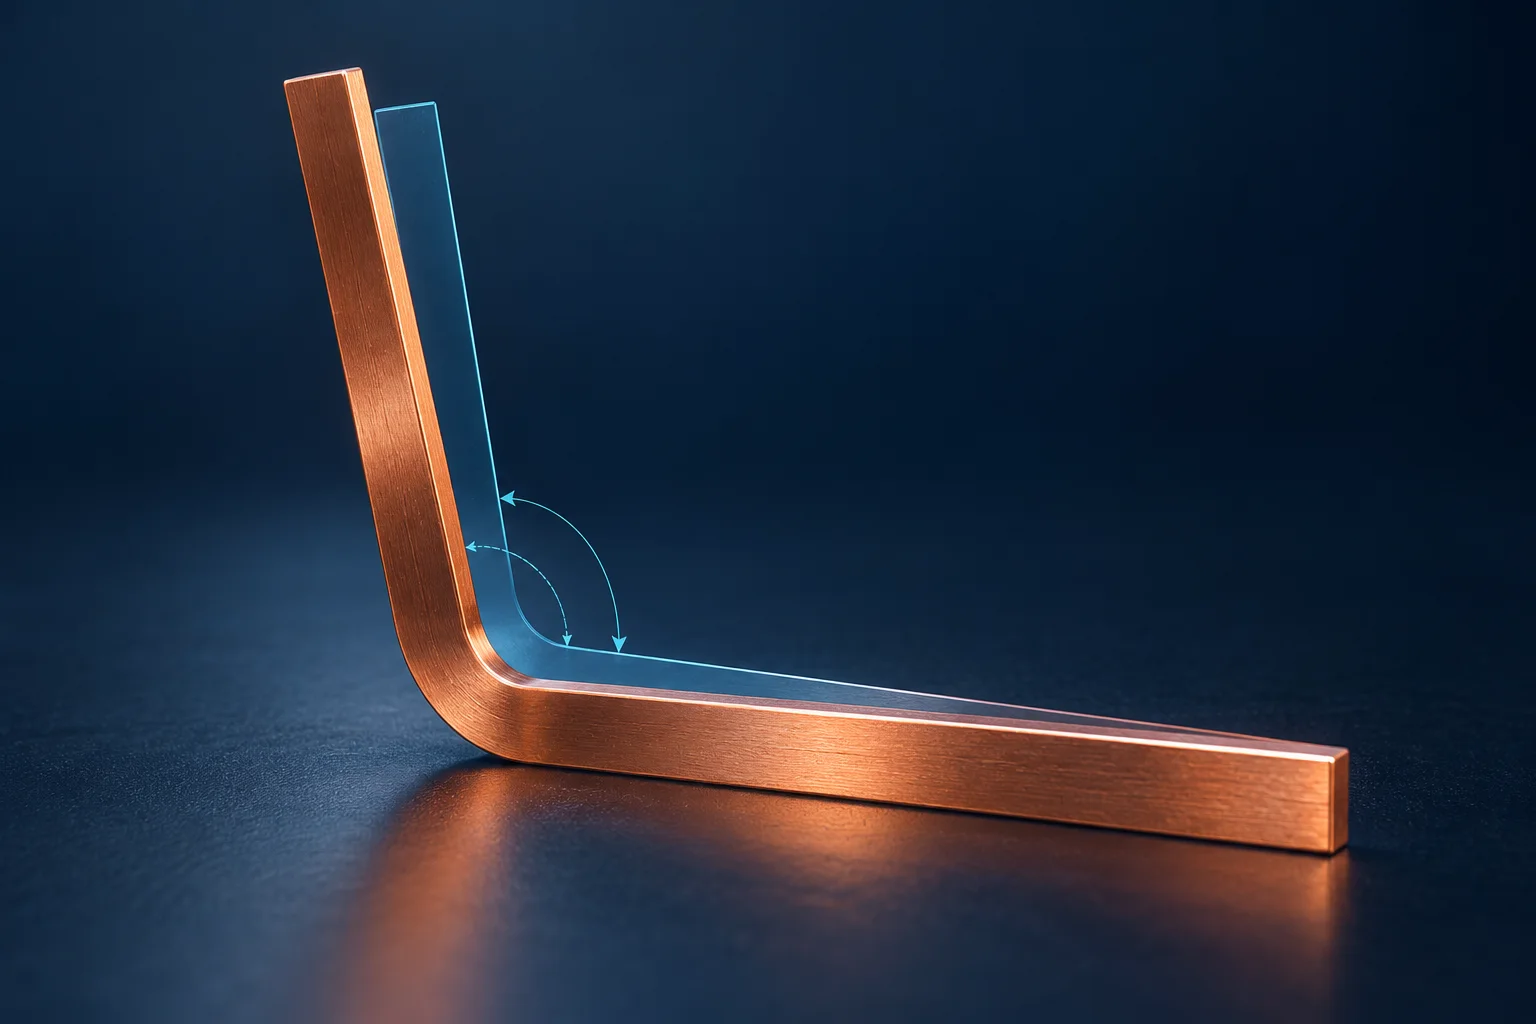
折弯PCB铜排的角度验收,应按图纸规定的零件状态测量。模具角度、受载时的成形角和卸载后的自由角度可能不同。若要求针对自由状态,就不能把压在模具或夹具中的角度直接作为出货读数。
先确认测的是哪一种角度
COMSOL的板料成形示例将加载成形角与释放后的角度分别列出,并解释材料弹性恢复导致的回弹。该示例采用铝合金,只用于理解加载与卸载的区别,不能将其中角度或材料参数移用于铜排。
假设双方约定量取两直段之间的开口内角,受载时为90.0°,完全卸载后为92.0°,则按这一约定,角度变化为+2.0°。如果改用从平直状态转过的角度,符号和数值表达会变化,因此报告必须附测角定义。这里没有给出某种铜材的回弹率。
| 记录项 | 应注明 | 避免混用 |
|---|---|---|
| 模具几何 | 工具版本与名义形状 | 直接当作零件角度 |
| 受载成形角 | 加载状态及测量定义 | 机器行程显示值 |
| 卸载后角度 | 自由或指定约束、测量时刻 | 夹具强制压平后的读数 |
| 测量位置 | 两侧直段、拟合范围与截面 | 把折弯圆弧混进直线拟合 |
支撑方式会改变看到的结果
检查件应按批准方法定位,说明是否靠自重放置、接触哪些基准、是否有夹紧力。若图纸规定约束状态,应照要求执行并在记录里写明。薄而长的铜排在不同支撑下可能有不同姿态,不能先用外力压到目标形状再宣称自由状态合格。
选用适合几何与公差的量具或光学方法,保存位置照片和原始读数。受载状态的研究测量由设备及工艺人员按安全程序完成,不在运行中的折弯模具内手持量具检查。
补偿需要针对实际工艺复核
AutoForm的补偿工具说明,将仿真或实测回弹用于工具几何修正。这支持先取得对应条件的结果,再评估补偿。一次测得+2.0°,不足以直接要求所有批次的模具统一改2.0°;材料状态、厚度、半径及工艺条件需同时对应。
询问折弯PCB铜排时,提供成品图、角度定义、公差和测量状态。展开长度与K系数处理下料长度模型,角度回弹还需独立验证。
常见问题
改K系数就能消除回弹吗?应分别核对展开模型和成形角度,不能用一个参数替代全部验证。
装进支架后角度正确,就能按自由角度放行吗?依据图纸规定的状态判断,两种结果分别记录。
参考资料
COMSOL加载与释放成形示例;AutoForm回弹补偿说明。
封面为 AI 卸载回弹概念示意,不是宏川加工或检验记录。示例角度不构成铜排回弹、模具设置或成形能力承诺。