


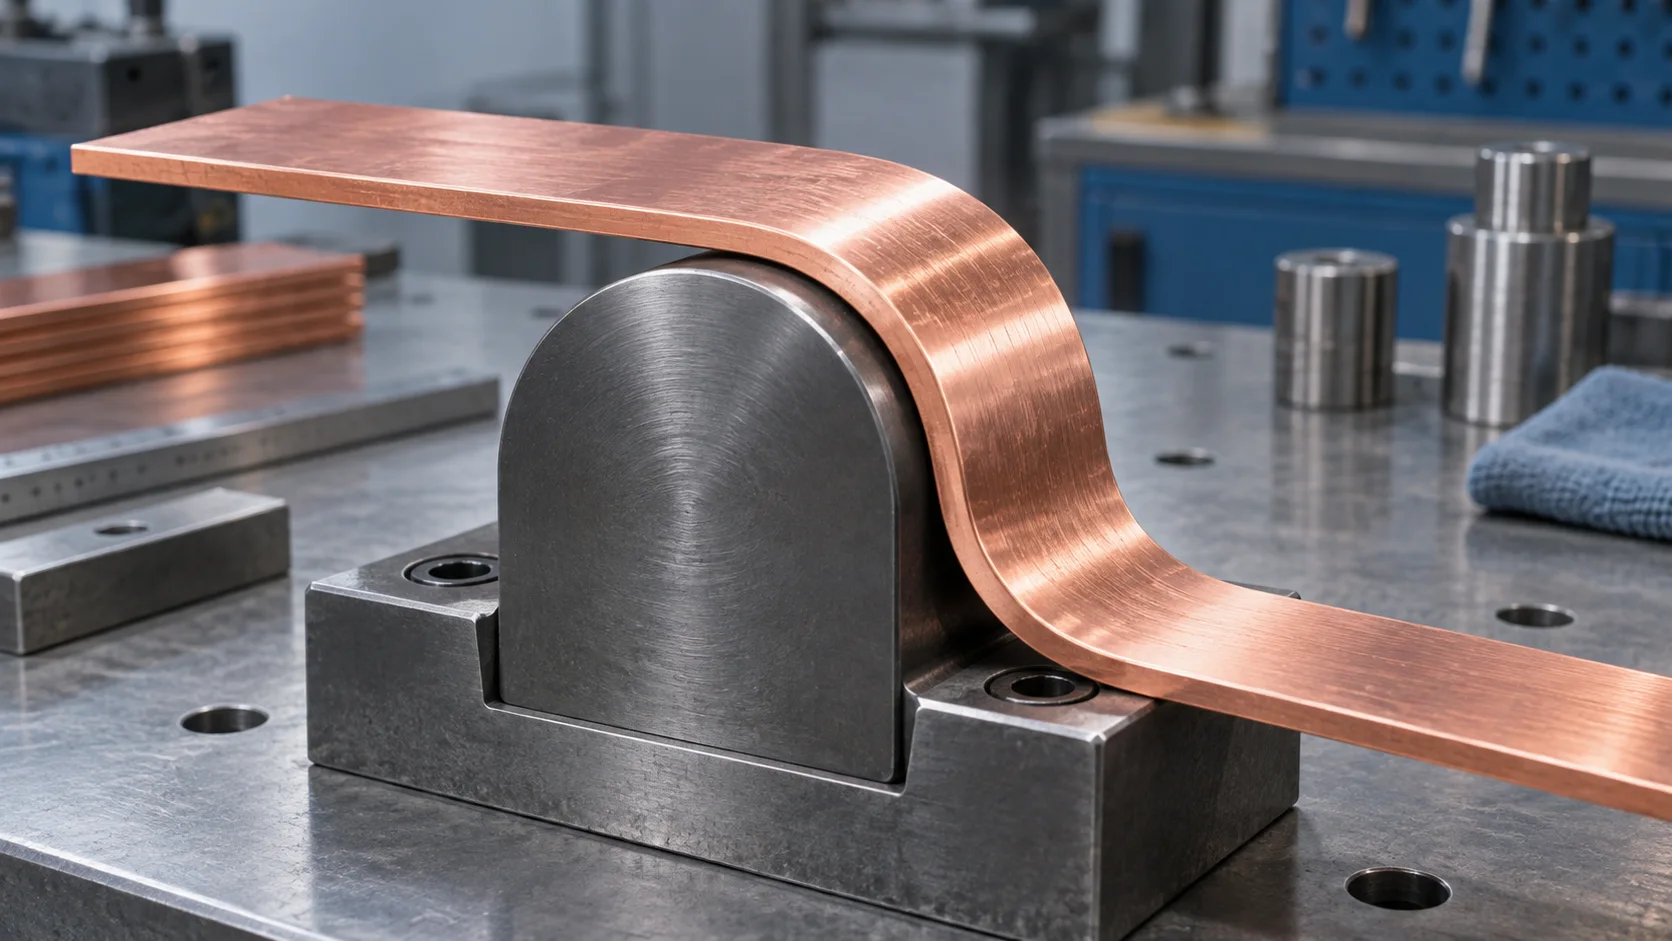
直接回答 铜带折弯半径没有一个适用于所有材料的固定倍数。先核对牌号、厚度和供货状态,再确认弯曲线相对轧制方向,最后用同批材料做首件折弯。铜发展协会的成形指南说明,冷加工提高材料强度时,成形能力通常会降低;最小弯曲半径应按具体合金和状态判断。
这篇讲的是图纸与首件如何核对,不给宏川产品设定未经测试的半径限值。若零件属于定制冲压件,应把实际材料状态和折弯位置随图纸一同确认。
为什么只写板厚不够
相同厚度的铜带,退火状态和冷作硬化状态的强度、延伸能力可能不同。材料在弯曲外侧受拉,内侧受压;半径太小,外侧可能出现裂纹或表面损伤。铜发展协会建议用弯曲半径与厚度之比 R/t 描述成形边界,但这个比值仍须对应合金、状态和弯曲方向,不能直接套成所有铜端子的设计规则。
| 图纸或材料信息 | 需要核对的内容 |
|---|---|
| 牌号与材料标准 | 确认供应状态对应的材料牌号,不只写“紫铜” |
| 厚度与状态 | 标注厚度公差,并确认退火或冷作状态 |
| 弯曲位置 | 标出内圆角、折弯角和功能接触面 |
| 带料方向 | 约定弯曲线相对轧制方向的方向 |
| 外观判定 | 说明裂纹、压痕或镀层损伤的检查区域 |
首件折弯怎样验证
使用与量产相同牌号、状态和厚度的材料试制。检查折弯外侧有无裂纹,测量成形后的角度和关键间距,再确认接触面、安装孔位及装配干涉。若零件后续还要电镀或热处理,首件确认应覆盖相关工序后的状态。
Protolabs 的板材设计资料也提醒,压弯后的内角并非理想的尖角。CAD 里的几何、模具圆角和成品测量位置要说清楚,否则不同人可能在不同位置判断半径。
常见问题
R/t 等于 2.5 就能用于所有铜带吗?
不能。这个数值只能在对应材料和条件下理解。换了牌号、状态、厚度或方向,都应重新核对。
裂纹只出现在镀层上,需要退料吗?
先分清是镀层表面裂纹还是基材裂纹,再按图纸的功能区与外观要求评估。不能仅凭肉眼把两种失效归为同一问题。
资料来源
封面为 AI 生成的铜带折弯示意,不代表宏川产品或完成的试验。