


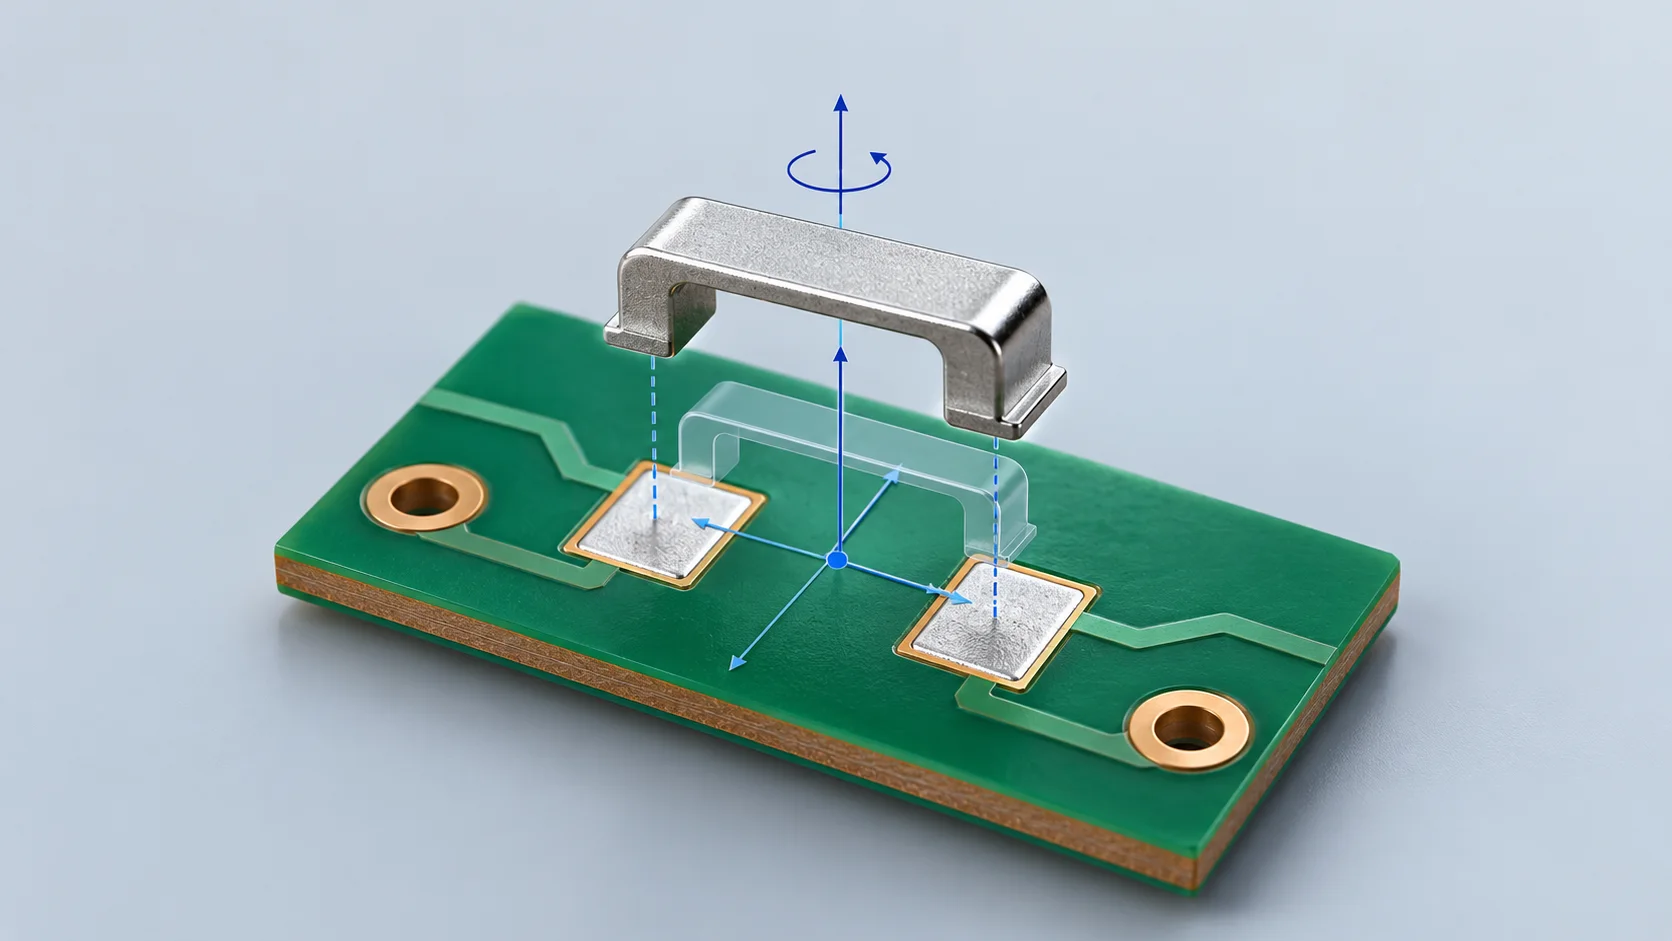
Surface mount PCB jumper的CPL贴装文件,应同时核对位号、坐标原点、坐标单位、板面和旋转约定,并叠加到同版PCB数据上确认。外形对称的金属桥也需要检查焊脚和吸取位置。改正一个坐标偏移后,应复查整板,不能只看单个跳线落在焊盘上。
坐标文件包含什么
查阅JLCPCB现行Pick & Place说明,其文件要求位号、Mid X/Mid Y、Layer和Rotation,坐标采用mm,旋转用度表示,正值按其约定为逆时针。Eurocircuits的CPL编辑器说明则提醒,板数据与CPL坐标系不同会使所有器件位置出错。交付给其他装配方时,仍要核对对方的字段与角度定义。
| 项目 | 建议交付说明 | 核对方法 |
|---|---|---|
| 位号 | 如J1,并与BOM及装配图一致 | 检查缺项、重复项和不装件 |
| 原点与单位 | 同版板数据的原点,坐标mm | 用分布较远的参考位置检查 |
| 板面 | Top或Bottom的实际定义 | 分别查看两面与装配图 |
| 旋转 | 角度单位°、正向、零度姿态 | 叠加真实焊脚和非对称特征 |
| 几何参照 | 封装原点、贴装中心及取料设置 | 确认CAD输出与装配方解释一致 |
单位和整体偏移怎样排查
可以先用简单单位关系核对数据。1 inch等于25.4 mm,若把英寸数值直接解释为mm,位置和间距都会失真。确认单位后,再检查原点与板面;不要用逐个拖动器件的方法掩盖整份文件的系统偏差。这里的25.4是单位换算,不是某个jumper的可售尺寸。
Eurocircuits编辑器中,整体旋转围绕坐标原点进行,偏移和缩放也有对应工具。采购与工艺评审可据此安排整板叠加检查,选取位置相隔较远的器件复核。具体CAD导出、底面镜像与角度转换由所用软件和装配方约定,不能套用一个通用的“底面加180°”公式。
对称外形仍有需要确认的面
对贴片PCB跳线,应把实际焊脚轮廓与焊盘相叠,并核对吸嘴能接触的表面。如果零件确实旋转180°等效,可在批准图中说明该对称关系;若存在避让缺口或不同的支脚,则需保留辨识特征。CPL中的几何参照也不能未经确认就当成质量重心。
载带内的方向与板级坐标是相关但独立的资料,取料还需参考编带方向与取放检查。这两份资料应与封装库、BOM和装配图使用一致版本。
保存能重现的交付版本
建议交付包保留PCB数据、CPL、BOM、装配图和导出说明。若在装配平台修改了坐标或角度,应保存修改记录并按流程回写源文件;下一批重新导出后再次叠加检查。该流程可帮助确认数据一致性,仍需首件与实际工艺验证。
常见问题
一个jumper显示正确就能批准整板吗? 还应检查其他位置、两面和不同方向,单点重合不能证明比例与原点都正确。
所有平台的正角度都一样吗? 本文只转述JLCPCB当前页面的定义,具体交付以装配方约定为准。
参考资料
JLCPCB Pick & Place requirements;Eurocircuits CPL Editor guide。
封面为AI坐标与贴片桥示意,没有真实PCB数据、尺寸或型号,悬浮结构仅用于表达位置核对。