


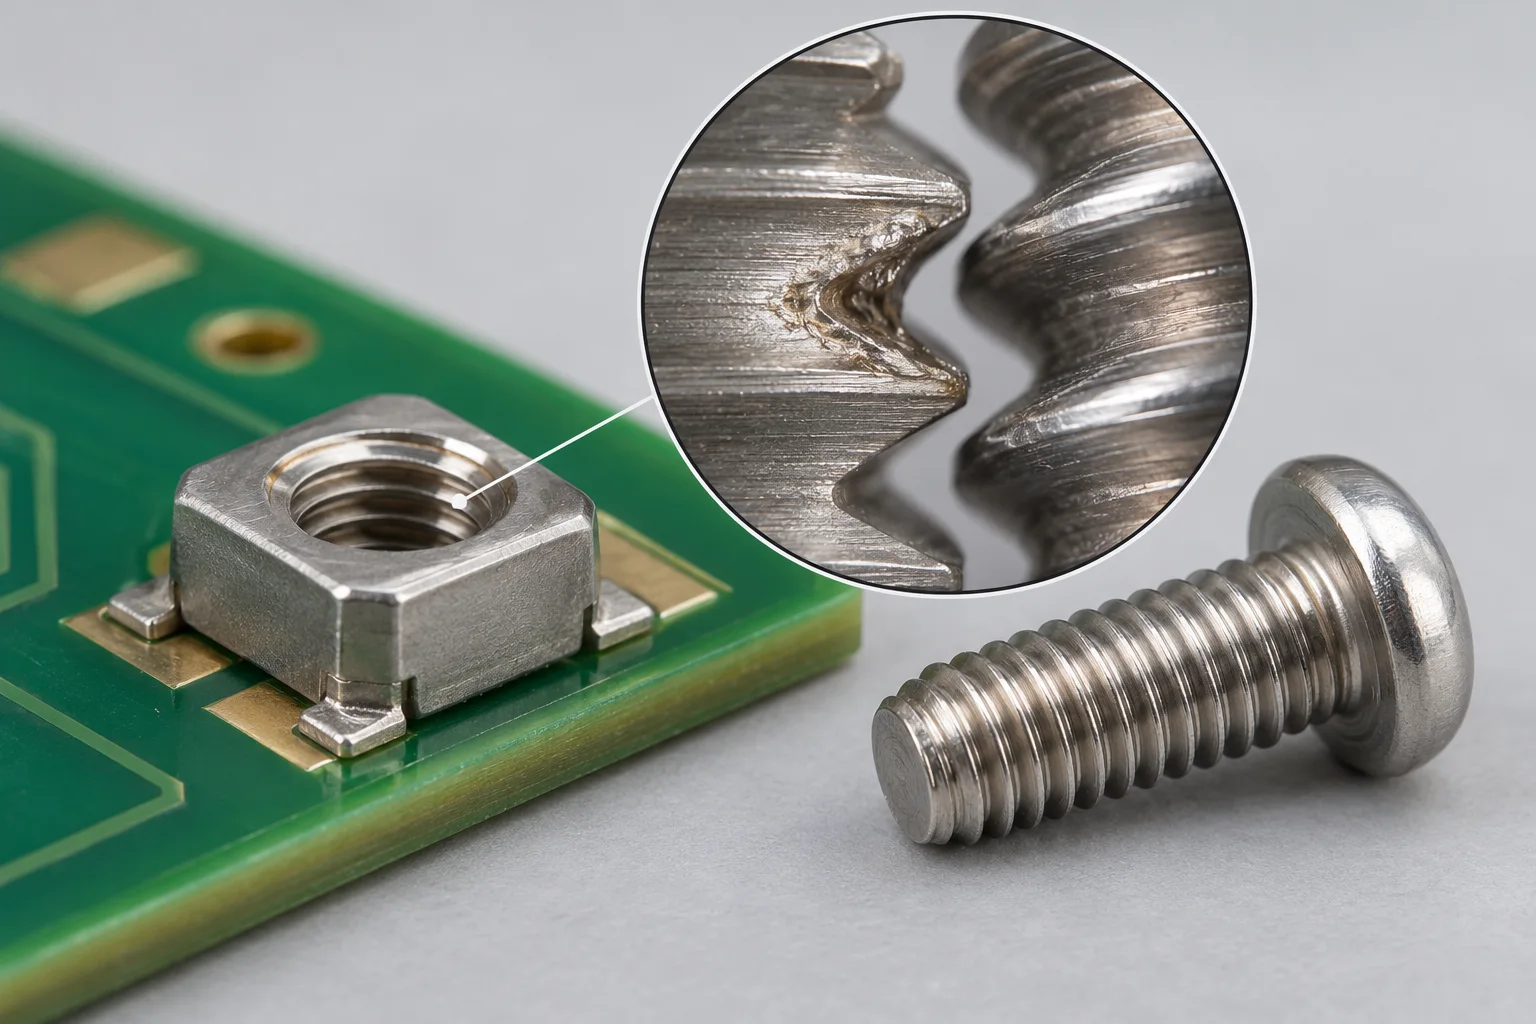
SMT螺母配不锈钢螺钉出现异常卡紧时,先停止强行锁付,保留样件并核对材料与螺纹。咬合是配合表面滑动时出现黏着损伤的一种可能原因,但错牙、斜入、进锡和异物也可能导致阻力增加。不能仅凭“拧不动”就判定咬合,更不能直接加大扭矩。
先确认两件零件实际是什么材料
Bossard的公开说明将不锈钢紧固件咬合与摩擦、表面黏着联系起来,并讨论润滑和表面处理等控制思路。相关产品的装配提示也提醒,奥氏体钢紧固件可能在装配时咬合。这些是特定材料配对的风险信息,不代表所有SMT螺母都是不锈钢。
核对螺母基材、镀层、螺钉材质与表面状态时,使用对应料号和批次的文件。外观呈银色不能证明两件材料相同;也不能因为螺钉是不锈钢,就跳过螺母材质确认。本页不声明宏川任何型号采用某一种不锈钢。
卡紧发生在哪里,比最后的峰值更有用
| 观察到的情况 | 优先保留的证据 | 需要区分的问题 |
|---|---|---|
| 刚旋入就阻力大 | 螺纹标记、入口照片及尺寸 | 牙型、螺距或斜入是否匹配 |
| 旋入一段后突然卡住 | 旋入位置、速度、扭矩变化与拆检状态 | 黏着磨损、异物或局部损伤 |
| 回流后才出现阻力 | 焊前后同批对照及孔内图像 | 进锡、残留物或其他变化 |
| 支架就位后异常 | 接触状态、螺钉长度和结构图 | 顶底、干涉与装配载荷 |
表中是建议的调查方向,不是凭现象判定根因的规则。若需要拆解,由负责人决定方法;强行退出可能进一步破坏表面,使原始证据更难识别。记录是否已经试拧、润滑或返修,避免把处理后的状态当成原始状态。
怎样组织一次可比较的排查
先用受控图纸确认公制或美制螺纹、尺寸、螺距及适用公差。按批准方法检查未装配样件,再将异常位置与完好样件比较。需要判断黏着转移或基材损伤时,安排适当的放大观察或材料分析;不要仅靠手感给出失效机制结论。
装配记录至少保留工具与模式、转速r/min、扭矩N·m、旋入位置或角度、紧固件批次及PCB状态。记录阻力在支架接触前还是接触后出现。数值用于复现实际工况,本页不给出通用速度或锁付扭矩。
润滑不是可以随手增加的一道工序
润滑或涂层可能改变摩擦条件,原有扭矩对应的夹紧状态也需要重新评估。对SMT贴片螺母,还要确认与PCB、焊点、邻近材料及清洁要求是否兼容。先批准材料和涂布位置,再验证装配结果;不能将其他不锈钢紧固件的用法直接移植过来。
若怀疑回流时进锡,先看螺纹进锡排查。不同根因需要不同证据,统一换成更高扭矩可能同时掩盖螺纹问题并增加焊点风险。
常见问题
换一种不锈钢螺钉就一定不会咬合吗?不能保证,应确认完整配对、表面处理与装配条件。
螺纹通规通过,实际锁付就不会卡吗?量规检验与动态装配条件不同,仍应核对配合件、污染和实际过程。
参考资料
Bossard不锈钢紧固件咬合说明;Bossard奥氏体不锈钢紧固件装配提示示例。
封面为 AI 螺纹黏着概念示意,不是宏川失效样品、材质证明或检测图。本文不提供特定产品的润滑剂、速度或安装扭矩。