


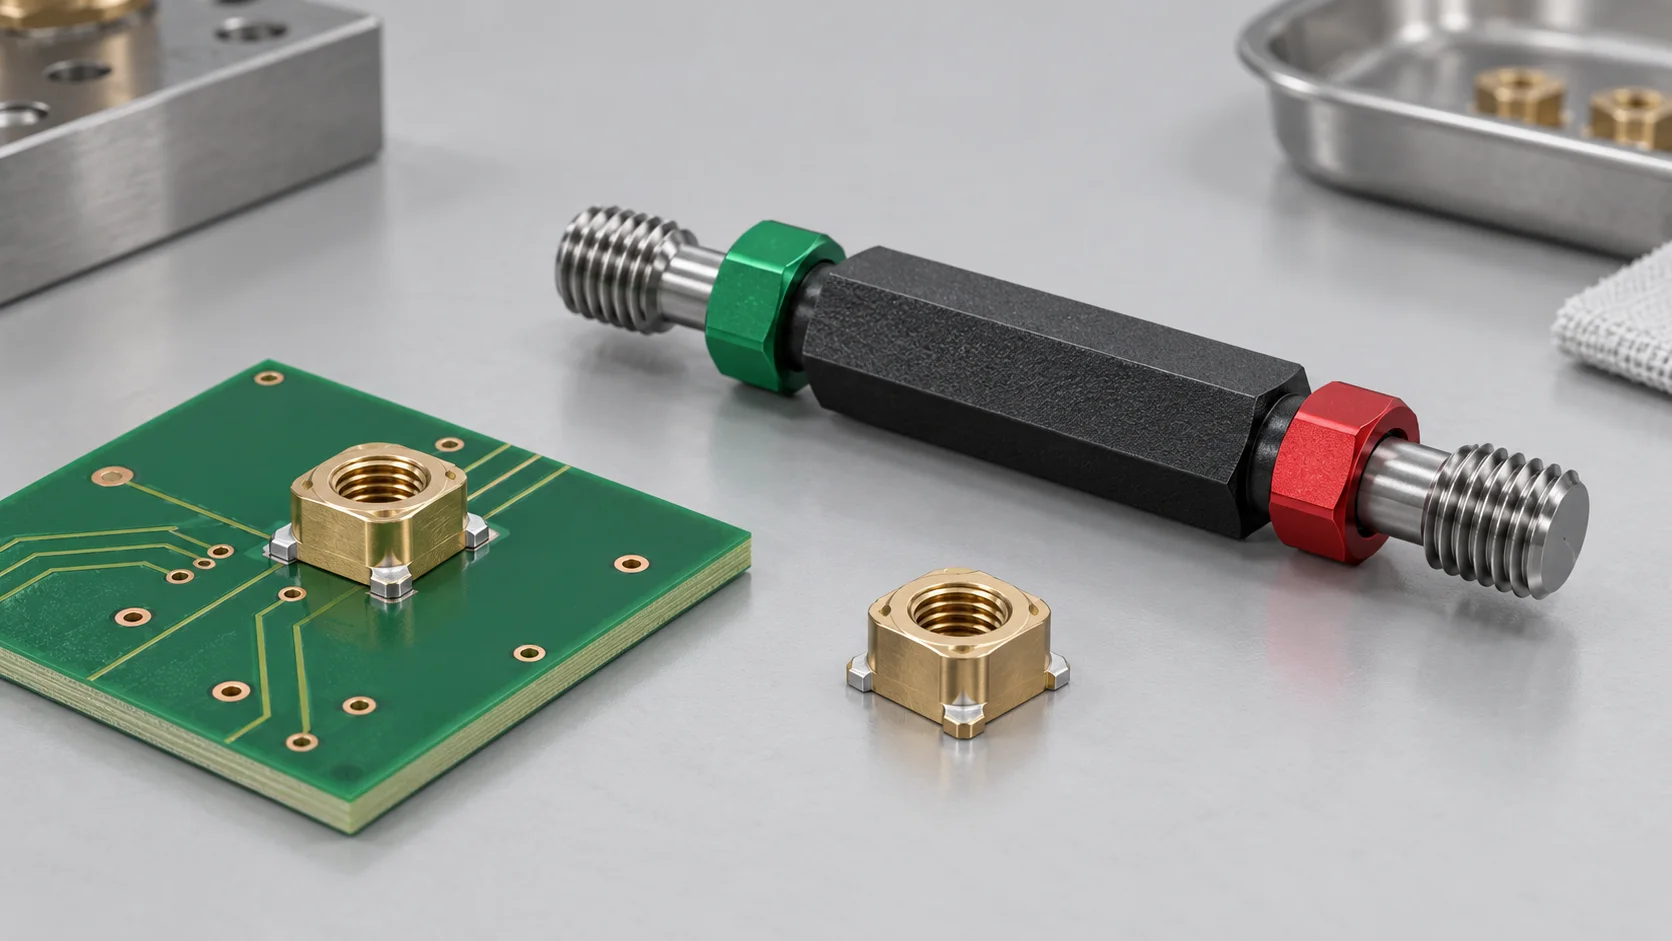
直接回答 螺钉能拧入贴片螺母,只能说明这对零件在当次条件下可装配。螺纹尺寸验收应按确认图纸选择匹配的通规与止规,并约定操作及判据。量规通过也不能证明焊点强度、扭出扭矩或实际锁附寿命。
订量规前把图纸写完整
ISO 1502(1996版)规定普通公制螺纹量规与使用方法。实际检验还需明确螺纹公称直径、螺距、公差等级、有效螺纹长度和验收状态。外径相同的两个螺母,其内螺纹未必相同。M3等规格若未在宏川目录核实,只能作为待确认的图纸需求。
| 确认项目 | 缺失时的风险 |
|---|---|
| 直径、螺距与公差等级 | 拿错量规仍以为尺寸合格 |
| 镀前、镀后或回流焊后状态 | 不同工序结果混在一起 |
| 有效长度与入口倒角 | 短螺纹判据或入口观察被误用 |
| 量规编号与校准有效期 | 无法追溯磨损或超差影响 |
通规与止规分别回答什么
通规检查螺纹的功能尺寸配合,止规约束相关尺寸上限。操作应按所用标准执行,避免强拧、工具加力或用量规清除焊锡。止规允许进入的圈数与短螺纹处理应查阅适用标准及检验程序,不能把不同螺纹体系的口头规则通用化。
发现通规受阻,先隔离样件,记录入口、螺纹内的焊锡或残留物。按获准返修流程处理后重新检验,保留返修前后的结果。处理螺纹进锡可参看钢网与回流焊排查。
一条检验记录怎样写
推荐记录零件批次、图纸版本、检验状态、量规编号、通规结果、止规进入情况、异常照片和处置。焊前检验用于区分来料问题,焊后检验用于判断装配过程是否改变可用螺纹。抽样数量与接收条件要另行约定,本文不设置通用比例。
询价SMT贴片螺母时,同时提交螺纹要求、板厚、焊接工艺和结构载荷。尺寸验收与锁附验证请分别立项。
常见问题
同一颗螺钉反复试拧能做批次标准吗?
螺钉自身尺寸、磨损和表面状态会影响结果,可用于装配观察,但不应代替按标准配置的量规。
资料来源
- ISO 1502官方说明,公制螺纹量规的范围。
- Northern Gauge量规说明,通规、止规与功能检验。具体判据以适用标准为准。
资料核验于2026年10月8日。计算为假设示例,非宏川产品实测。封面为AI生成的工程示意,非实物照片或试验记录。