


SMD汇流条钢网的面积比 AR 是开口面积与孔壁面积之比。矩形开口按 AR=L×W/[2t(L+W)] 计算,L、W、t 必须使用同一单位。把大焊盘分成多个小开口后,应逐个计算 AR;总开窗面积够大,不代表每个开口都能稳定脱模。
面积比不是宽厚比
Indium 的钢网设计应用说明给出面积比的定义,并列出 ≥0.66 的行业设计建议。它适合初步筛查,不能当作所有锡膏、开口和钢网的统一合格线。宽厚比通常看开口短边 W/t,与面积比不是同一个指标。
| 几何与指标 | 公式 | 解释 |
|---|---|---|
| 矩形面积比 | L×W/[2t(L+W)] | 开口面积/四面孔壁面积 |
| 正方形面积比 | D/(4t) | D 是边长,不是对角线 |
| 圆形面积比 | D/(4t) | D 是直径 |
| 矩形宽厚比 | W/t | 不等于面积比 |
| 名义开口体积 | L×W×t | 单位 mm³,不是实测锡膏量 |
加厚钢网会同时改变两个量
假设正方形开口边长 0.30 mm,钢网厚度为 100 μm,即 0.10 mm,AR=0.75,名义体积为 0.009 mm³。厚度改为 150 μm,即 0.15 mm 后,AR 降为 0.50,名义体积升为 0.0135 mm³。体积增加 50%,并不表示板上的实际锡膏也增加 50%;脱模表现需实测。这些尺寸用于演示单位与几何关系,具体开窗应按确认图纸与试印结果选择。
AIM 的面积比研究讨论了不同厚度下,单一 AR 阈值预测锡膏转移的局限。其模型仍有适用条件,不能把某组研究中的印刷结果直接转为当前产品保证。锡膏体系、粉末粒径、孔壁处理和脱模条件都应记录。
用一张试印表选择方案
先固定锡膏批次、板面支撑和印刷条件,比较约定的钢网方案。用 SPI 测量开口对应的实际沉积体积,再计算转移率 TE=实际体积/名义开口体积×100%。保留测量校准与体积分割设置,记录平均值、离散、缺印和桥连情况。连续印刷与暂停后首板宜分开检查;回流后再确认焊料覆盖、偏移和浮高。
如果 AR 偏低,先与钢网及锡膏供应商评审几何、厚度和材料,而不是直接增大开口侵入绝缘边界。若考虑局部阶梯钢网,必须同时检查阶梯区域的刮刀通过、支撑和周边器件印刷,不把局部方案当成无代价补锡。
与汇流条图纸一起提交
联系贴片汇流条时,提供焊接面、焊盘、每个子开口尺寸、钢网厚度、锡膏型号与 SPI 结果。整体焊盘设计可参考铜条焊盘、开窗与过孔指南;本页补充的是单个开口的几何校核,不替代整板回流验证。
常见问题
AR≥0.66 就不用试印吗?仍需要。几何指标不能涵盖全部印刷条件与量测误差。
分区后所有开口的面积可以相加算 AR 吗?不要只用总面积判断。每个子开口都有自己的孔壁,窄小开口的脱模风险可能被总面积掩盖。
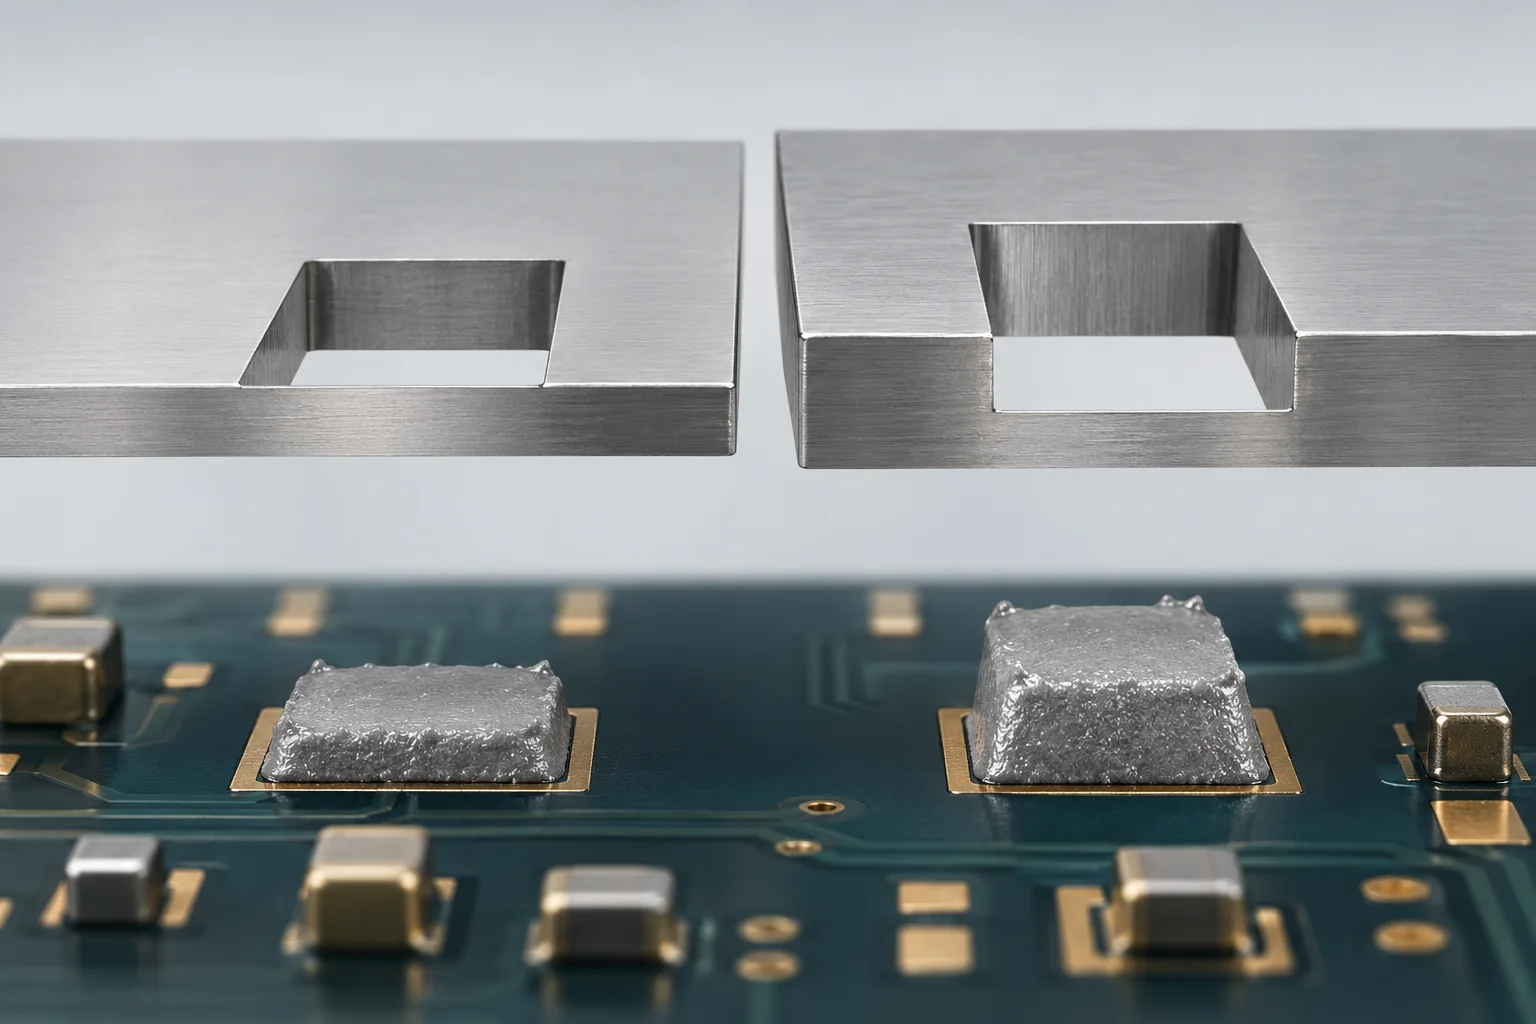
封面为 AI 钢网工艺示意。尺寸和体积为假设计算,不能作为产品规格、印刷合格线或量产保证。