


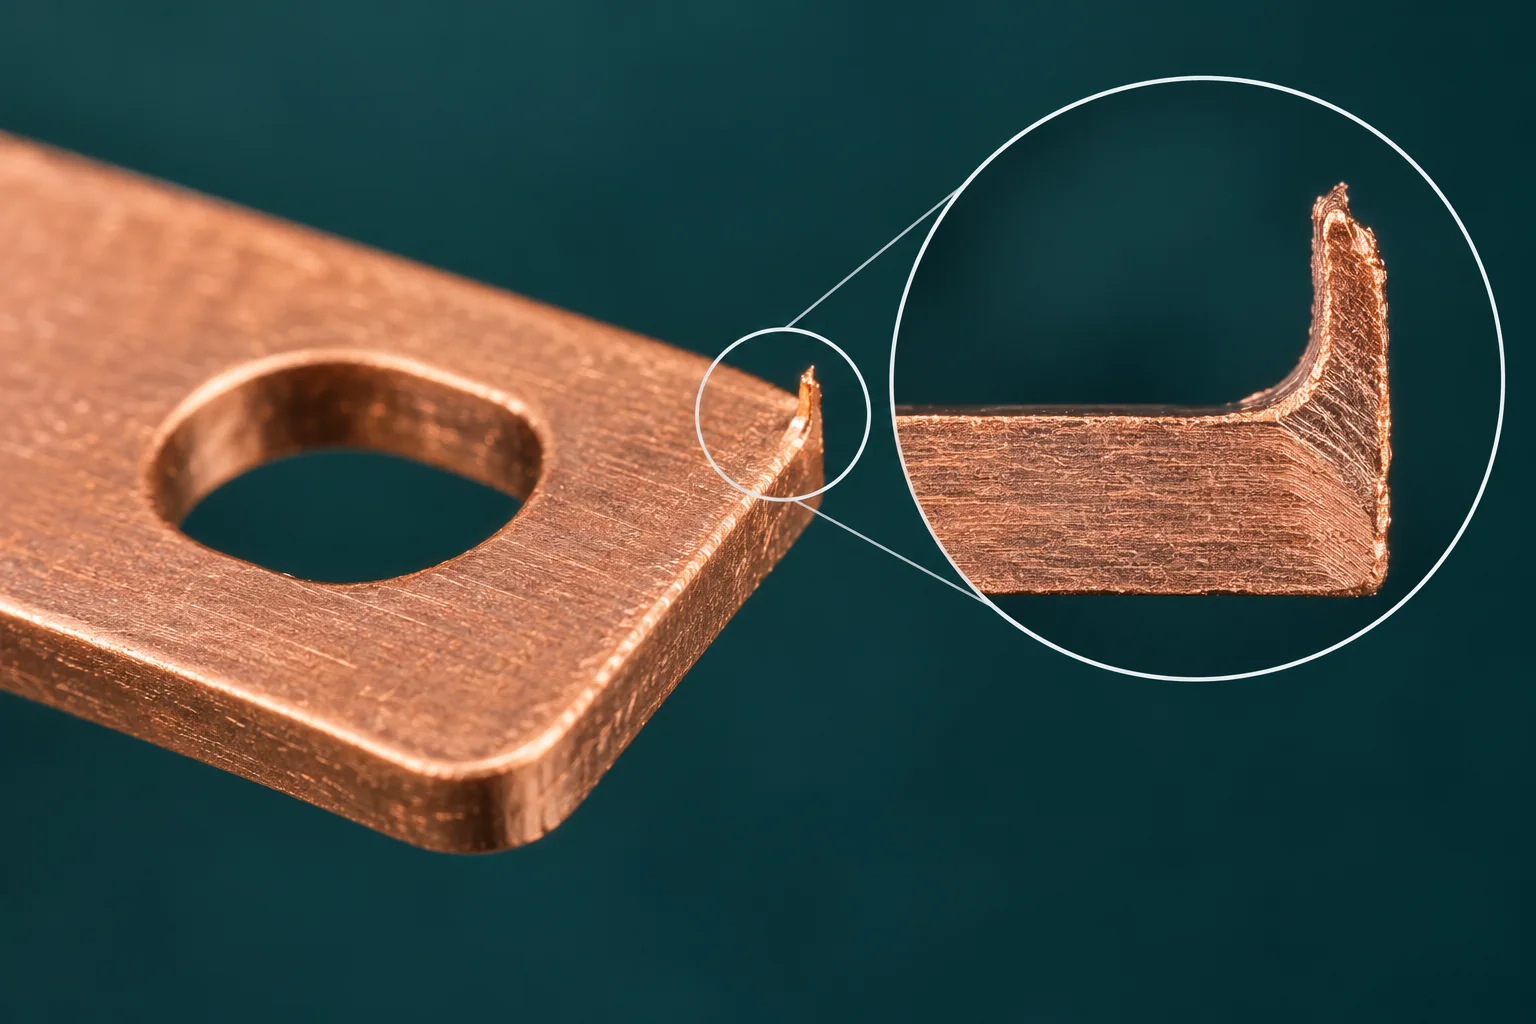
验收贴片铜排毛刺,先在图纸或检验协议中明确受控边缘、凸起方向和最大允许值。沿约定方向量参考面到毛刺最高点的距离,同时按需要记录根部厚度。放大照片、手感和单一截面都不足以代替完整的最大值检查。
两种尺寸不能共用一个名称
KEYENCE 的冲压缺陷说明把毛刺根部厚度与高度分别标示,剪切截面还包括塌角、光亮带和断裂带。照片上看到的横向宽度不能直接写成毛刺高度,也不能把粗糙断裂带的全部起伏都认作毛刺。
| 特征 | 建议的检验定义 | 记录方式 |
|---|---|---|
| 毛刺高度 | 沿约定方向相对参考面的最大凸起 | mm 或 μm,加最高点位置 |
| 根部厚度 | 突出部分与主体连接处的宽度 | 标明截面方向 |
| 毛刺方向 | 相对 PCB、接触面或绝缘件的朝向 | 零件方向照片 |
| 去除后的边缘 | 图纸要求的边缘形状与尺寸 | 检查圆角、倒角及残留凸起 |
先把边缘要求写到图上
ISO 13715(2017版) 的公开介绍涉及未定义形状边缘的标注;明确几何形状的倒角应按相应尺寸规则表达。本文不提供标准符号替代图纸。具体项目可在受控外缘、孔边及焊接脚位置标明范围,再规定测量参考与零件方向。
靠近焊盘、绝缘膜或装配接触面的边缘,应单独评审功能风险。不要直接套一个全行业毛刺高度限值。毛刺朝上或朝下也需按实际装配定义,翻面放置会改变“上”的含义。
最高点要在规定范围内寻找
建议先扫描约定的整段边缘,保留低倍定位图,再在候选最高点获取三维或截面数据。光学测量要记录反光、遮挡与滤波设置;接触测量要确认测头形状和测力不会把薄刺压倒。若只取一个截面,应说明它覆盖了哪个位置,不能自动称为整件最大值。
假设参考面高度为 0.012 mm,局部峰值为 0.057 mm,沿相同方向计算的相对凸起为 0.045 mm,即 45 μm。该值只对这处参考面与测量位置成立;验收还要匹配约定公差、范围和判定规则。
去毛刺后还要检查什么
对贴片汇流条,建议复检边缘、焊接接触区域与邻近尺寸,检查是否有松散金属或过度去除。复合材料孔边的界面损伤另见铜铝复合排冲孔检查,不能由纯铜毛刺报告替代。
常见问题
手摸不刮就能放行吗?手感无法量化最大凸起,也存在划伤风险。应采用协议中的安全观察与量测方法。
照片标尺能直接算高度吗?只有投影方向、标定和被测方向吻合时才能对应该尺寸,三维凸起需要适当的高度量测。
封面为 AI 工程示意,不是宏川产品实拍、检测设备或试验记录。文中假设数值不构成产品规格或验收承诺。