


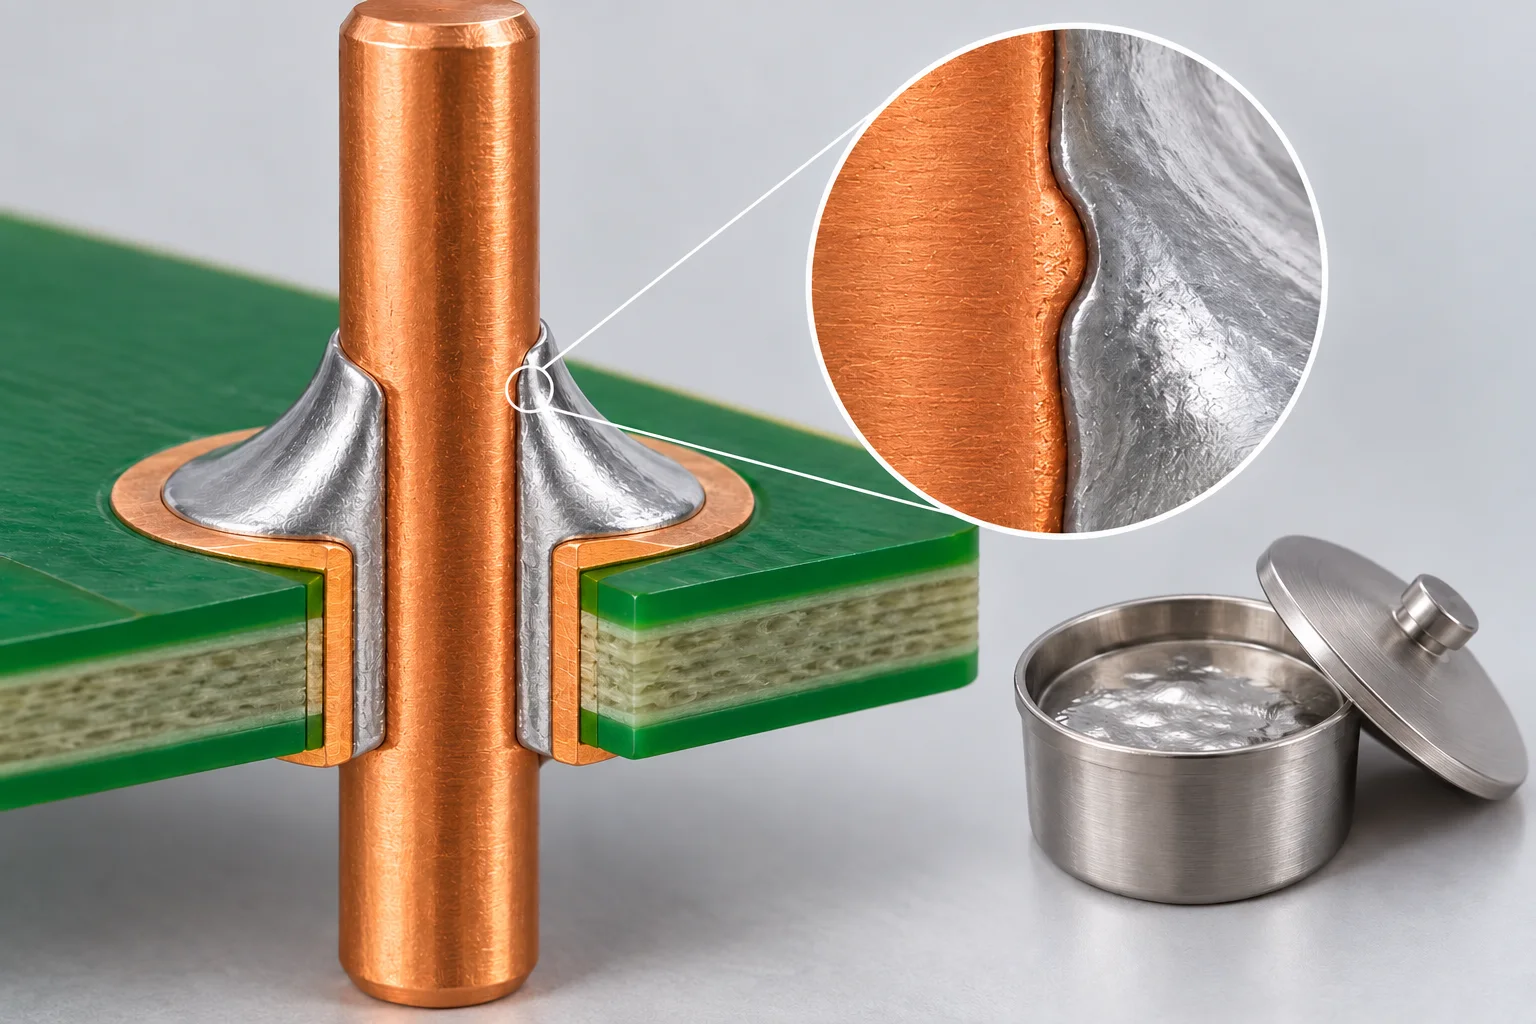
PCB焊接端子焊后疑似变细时,应先确认是否真的损失了铜基材,再调查溶铜。含锡熔融焊料可以溶解铜,但外观变化也可能来自镀层、焊料覆盖或观察位置。保留同批未焊样件,结合尺寸或截面证据、累计焊料接触时间与锡炉分析记录判断,不能只凭照片下结论。
焊料熔化,不需要铜也熔化才会发生变化
Kester的公开技术说明提到,焊接时铜可以从板和元件进入熔融焊料,焊料中的铜会影响进一步溶解。IPC公开收录的ACE选择焊技术论文也讨论了铜侵蚀与合金、接触时间及流动条件。这里引用的是过程机制,不将某个焊料体系的试验速率当成所有端子的固定速率。
论文包含特定板、焊料和设备条件下的数据。本页不据此制定通用的秒数上限、返修次数、锡炉温度或成分阈值。尤其不能把PCB孔壁铜层的局部变化量直接用于预测另一种实心端子引脚的尺寸损失。
先确认量到的是同一个位置和同一种材料
为异常件与同批未焊对照件建立编号,标出轴向位置、截面方向和原始几何。对截面图,应区分铜基材、镀层、焊料和界面区域;总外径变小或表面颜色变化,本身不能证明铜基材被溶解。
必要时由具备适用方法的实验室制样和分析,保留比例尺、制样记录及图像。清除焊料或镀层的处理也可能影响表面,不能未经方法确认,就把处理后的尺寸当成焊接过程单独造成的损失。失效件不宜先反复加热,再拿来还原第一次焊接状态。
| 调查记录 | 单位或内容 | 为什么需要 |
|---|---|---|
| 端子与对照样件 | 料号、材料、镀层及批次 | 避免比较不同基材或原始尺寸 |
| 局部几何 | mm或μm,位置与测量方法 | 确认是否存在基材损失 |
| 接触历史 | s,焊接与各次返修分列 | 保留累计接触而非只记最后一次 |
| 过程状态 | 合金、温度℃、喷嘴和流动设置 | 限定可以比较的工况 |
| 锡炉分析 | 取样时间、位置、批次与成分单位 | 关联异常时实际使用的焊料 |
合金出厂证明,不等于当前锡炉成分
原始焊料批次文件说明的是相应交付材料,使用中的锡炉还应依据工艺要求留存取样分析。将异常件生产时间与锡炉取样、补料及维护记录关联;一份没有时间或取样位置的化验单,难以说明它是否代表当时的过程。
成分单位也需核对。按质量分数定义,1 wt%=10000 ppm;因此0.50 wt%=5000 ppm。这只是单位换算,不是任何合金的推荐含铜量或报警限值。允许范围和取样频率由实际焊料供应方、设备工艺及批准要求确认,不能自行向锡炉添加元素来“修正”。
验证措施不能只看外观恢复
对PCB焊接端子,将变更前后的材料与尺寸证据、实际热过程、接触时间及焊后判据放在同一份试验计划中。若确认局部基材损失,应按功能风险评审最小剩余尺寸及连接状态,不直接按损失比例折算允许电流。
端子可焊性试验回答润湿等问题,不能单独证明长时间焊料接触后基材尺寸未受影响。采取措施后仍需完成适用的尺寸、焊接和功能验证。
常见问题
换成低溶铜焊料就可以省略验证吗?应核对该合金适用条件,并在实际端子与PCB结构上验证。
只记锡炉设定温度够吗?还需要相关温度证据、接触历史、合金和流动等记录,才能调查具体过程。
参考资料
Kester无铅合金与铜溶解技术说明;IPC收录的ACE选择焊与铜侵蚀技术论文。
封面为 AI 铜与焊料界面概念示意,不是宏川端子截面或失效记录。本文不提供溶铜速率、锡炉成分限值、允许返修次数或载流保证。