


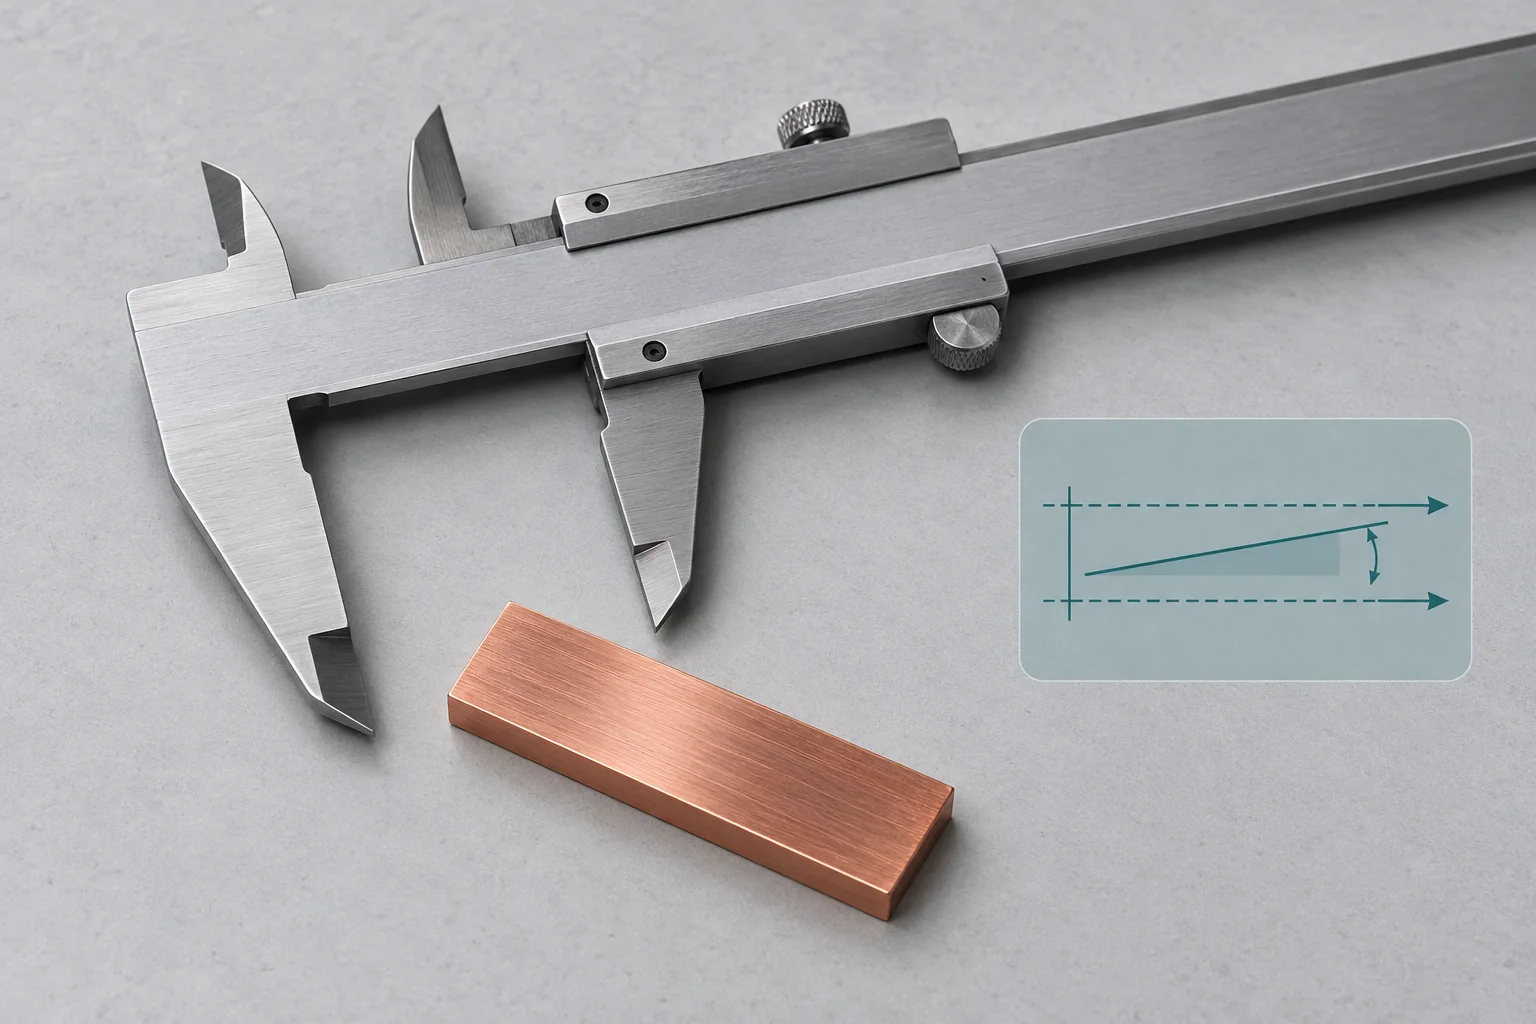
用卡尺测PCB铜排宽度时,量爪接触位置、测力和滑尺姿态会影响读数。尺身刻度轴与实际测量轴存在偏距,量爪发生微小角度变化时会产生阿贝误差。检验记录应保留测量位置与方法,不能只凭屏幕末位数字判断铜排是否合格。
读数变化先从量爪和接触处查起
Mitutoyo的精密测量指南说明了阿贝原理,其小工具检查资料建议保持测力一致,并尽量靠近量爪根部测量,以减小尺身弯曲的影响。这些建议适用于理解测量方法,具体操作仍须遵循所用卡尺说明。
若同一件铜排在爪尖和爪根测得不同数值,先确认两次是否接触同一截面。铜排自身的宽度变化、边缘毛刺与量具误差都可能参与,不能把差值直接命名为卡尺误差,也不能随意取较小值交货。
| 核对项 | 建议动作 | 保留的记录 |
|---|---|---|
| 量爪状态 | 清洁测量面并检查损伤、间隙和归零状态 | 量具编号与检查结果 |
| 接触位置 | 按约定位置重复测量,条件允许时靠近爪根 | 测点示意及接触高度 |
| 测力与姿态 | 保持一致,避免强压和斜夹 | 操作方法及重复读数 |
| 工件状态 | 区分本体宽度、毛刺和局部变形 | 图纸版本及异常位置 |
用假设偏距理解角度影响
只考虑一个理想化的阿贝误差分量,在小角度条件下可按e≈hθ估算。假设偏距h为40 mm,角度变化θ为0.0005 rad,则误差幅值约0.020 mm,即20 μm。θ必须以弧度代入,误差方向取决于实际几何。
这项演算没有给出任何卡尺的实际误差,也没有覆盖温度、测量面形状或工件变形。把偏距改小可以减小这一分量,仍不能由此宣称整项测量达到相同精度。若不清楚真实角度变化,不能把假设值作为每件铜排的固定修正量。
测厚时另选合适的接触方式
采购PCB铜汇流条时,宽度与厚度应分别约定测点。薄件的支撑、接触面积和测力可能影响形状,必要时评审合适的测厚量具或夹具。不能仅因千分尺显示位数更多,就省去量程、接触条件与不确定度的评估。
发现读数不一致时,建议保存原始值,再用适用的参考件检查量爪位置影响,并采用经确认的另一种方法复核工件。校准、修正与调校处理量具证据;接近尺寸边界时,还需按约定判定规则处理。
常见问题
归零正常,就排除了阿贝误差吗? 闭合归零不能单独验证所有测量位置和受力状态。
爪根与爪尖的差值可以直接补偿吗? 应先区分工件变化与测量系统影响,建立适用的修正依据。
参考资料
Mitutoyo Abbe principle;Mitutoyo small-tool check points;Mitutoyo caliper measurement guidance
封面为AI量具与铜排概念示意,未演示实际接触测量。轴线与角度不按比例,算例不代表宏川检验精度或设备能力。